

陶瓷粉末混炼,涉及粉体、粘结剂和助剂的均匀分散,实验室开炼机是常见的验证设备。很多实验室开炼机厂家在设备宣传时,习惯把辊筒直径和电机功率放在显眼位置,但对陶瓷粉末这类物料来说,容积、转子与温控这三项配置往往更影响实际混炼效果。本文从设备配置角度出发,逐一拆解这三个维度的选择逻辑,帮助研发与工艺人员建立自己的判断框架,减少选型时的盲目性。
陶瓷粉末混炼与橡胶、塑料混炼有明显差异:粉体比例高、各组元密度差异大,混炼过程中容易团聚,也容易因为局部剪切过热而影响粘结剂状态。实验室开炼机的价值,不在于把物料简单压成片,而是提供稳定、可控的剪切与温度环境。
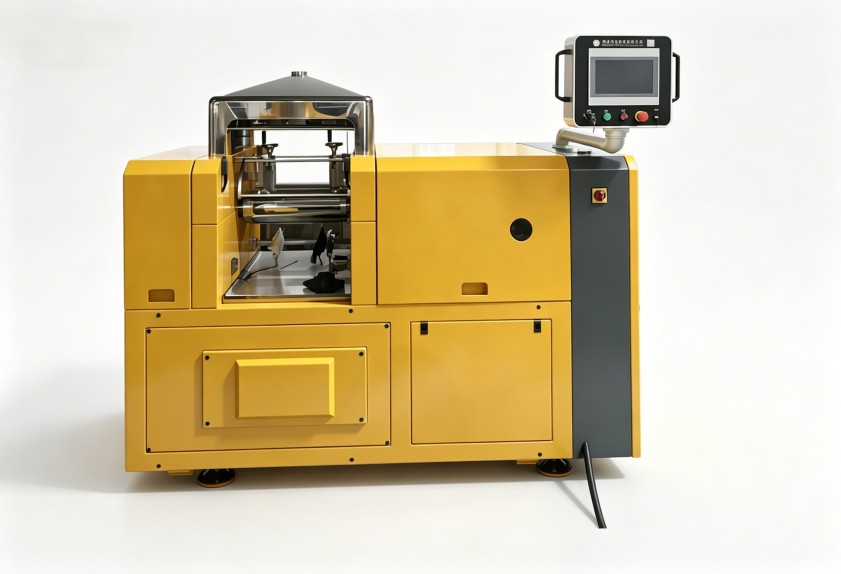
因此在评估容积、转子和温控之前,应当先明确三个问题:物料体系是什么,目标填充量大概多少,允许的温升范围是多少。没有这些前提,单独比较设备参数很容易被宣传话术带着走。例如,氧化铝陶瓷造粒料和压电陶瓷配方,对剪切和温度的要求就可能完全不同,前者更看重分散均匀,后者更关注避免过度升温。填充系数如果定得太高,粉体在辊缝间无法充分翻转,混炼时间会拖长;定得太低,剪切作用又不足,粉体团聚体不易打开。确定混炼任务后,再看配置,方向才会清晰。
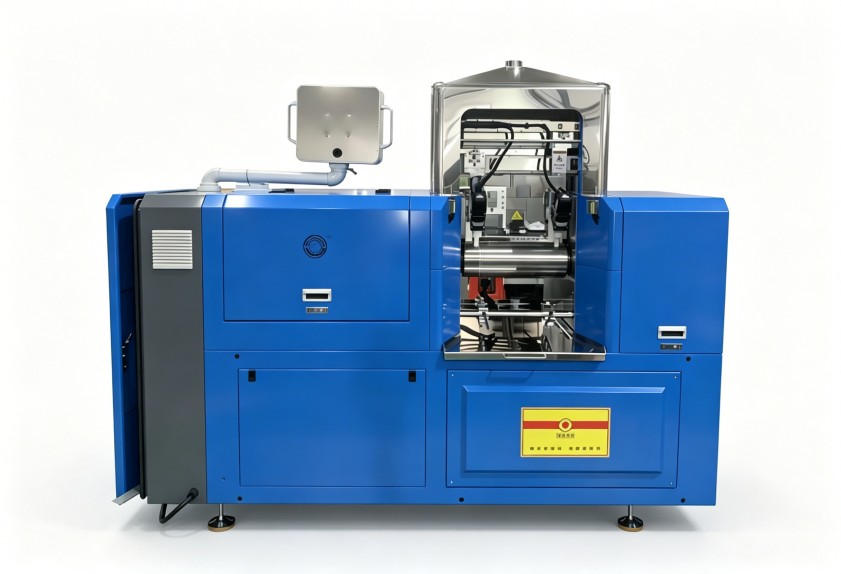
容积决定一次投料量,也直接影响试验消耗和放大参考。陶瓷粉末原料有的成本不低,如果实验室开炼机容积偏大,每次试验都要消耗更多粉体和粘结剂,小批次配方筛选的成本会明显上升;容积过小,又可能无法模拟实际生产中的辊距和剪切状态,试验结果缺乏放大意义。
更合理的做法是,依据日常试验的批量范围选择容积,同时确认设备的最小投料量。比如,以配方筛选为主,容积可以偏小一些;如果还要兼顾小批量性能样片制备,就需要留出一定余量。同一台设备如果能适应较宽的填充范围,使用弹性会更好。这里有一个常见误区:总以为容积越大越耐用,其实实验室阶段设备长期在低填充量下运行,反而可能因为辊距调整不当而影响混炼均匀性。设备供应商给出的容积参数只是参考,关键看它与你的试验习惯是否匹配。多了解设备在不同填充系数下的表现,比盯着单次投料量更有帮助。
同样是开炼机,转子构型不同,物料在辊筒间受到的剪切、挤压和循环方式也不同。陶瓷粉末容易团聚,剪切力不足时粉体难以打开,分散后也可能再次聚集;剪切力过强,则可能破坏粘结剂结构或造成局部温升。因此,转子构型需要与物料特性匹配,而不是越“强”越好。
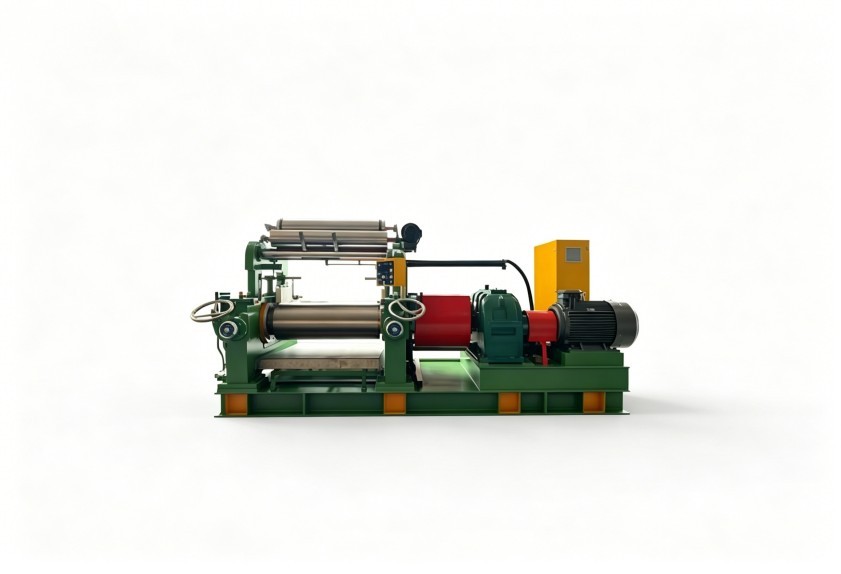
判断转子构型是否合适,可以关注三个细节:物料在辊面上的停留时间是否可控,辊距调整是否方便,混炼过程是否存在明显的死角或堆积。实验室开炼机不是快速混合机,它的优势在于通过反复薄通和翻料,把配方中的各组分逐步混合均匀。所谓薄通,就是让物料在较小辊距下反复通过辊缝,借助剪切力把团聚体打开。转子构型合理,这一过程更省力,批次差异也更小。如果一台设备在混炼陶瓷粉末时频繁出现包辊不佳或粉体外溅,往往不是操作问题,而是转子与物料不匹配。
陶瓷粉末混炼对温度变化比较敏感。温度偏高,粘结剂可能提前软化、挥发,甚至影响粉体表面处理效果;温度偏低,粉体与粘结剂的浸润不充分,分散均匀性随之下降。因此,实验室开炼机的温控能力,直接决定试验结果能不能重复。
考察温控配置时,不要只看有没有冷却或加热,而要关注温度控制的精度、辊面温度均匀性、升温速度和降温响应能力。陶瓷粉末的导热路径与橡胶塑料不同,对辊筒温度场的稳定性要求更高。辊筒内部流道设计、测温点位置都会影响实际控温效果。如果设备只能显示温度而不能稳定控温,那么同一配方在不同时间的试验结果可能出现明显偏差。这也是判断设备供应商技术实力的一个窗口。建议在选型时要求厂家提供温控响应的测试方式,并在现场做一次简单物料试运行,观察温度波动范围是否符合预期。
实验室开炼机厂家的差异,不只在设备硬件。同样一张参数表,不同厂家对工况的理解可能差别很大。比如,处理陶瓷粉末这类高填充物料时,填充系数怎么定,辊筒转速和辊距如何配合,清机换料是否方便,这些细节在选型阶段不容易从参数表上看出来,却直接影响后续使用效率。
建议带着具体物料和工艺要求,让厂家先讲清楚配置理由,再谈价格。沟通时可以多问几个具体问题:针对这种粉体,转子构型为什么这样选?温控系统如何应对可能出现的局部过载?设备清理需要多长时间?这些问题能反映厂家对物料的熟悉程度。另外,实验室设备的使用频率并不低,售后响应速度能否跟上,也会影响试验进度。找到合适的实验室开炼机厂家,不是看谁的名气大,而是看谁更理解你的物料和工艺。利拿实业在橡塑混炼设备领域有多年的技术积累,在实验室开炼机的容积匹配、转子选型和温控方案上,能够结合客户实际需求提供建议,而不是简单套用标准机型。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
