

橡胶密封件生产中,开模环节的效率与精度直接影响整条产线的产出节奏与成品合格率。不少企业为提升效率盲目加装自动开模装置,却出现合模对位偏差、装置故障率高、甚至无法适配现有硫化机机型的问题,反而拖慢了生产。本文从改装前的评估逻辑、落地后的维护要点、特殊工况的适配调整、改装效果验收四个方面展开,帮企业避开改装中的常见踩坑点。
硫化机自动开模装置改装的适配性,直接决定了后续的使用效果,很多企业只看装置的通用参数就下单改装,最终因适配问题反复返工。改装前需要完成三项核心评估:
自动开模装置的稳定性,三分靠改装七分靠维护,很多企业改装完成后就不再关注维护,往往使用半年左右就出现精度下降、卡滞等问题。日常维护要抓住三个核心环节:
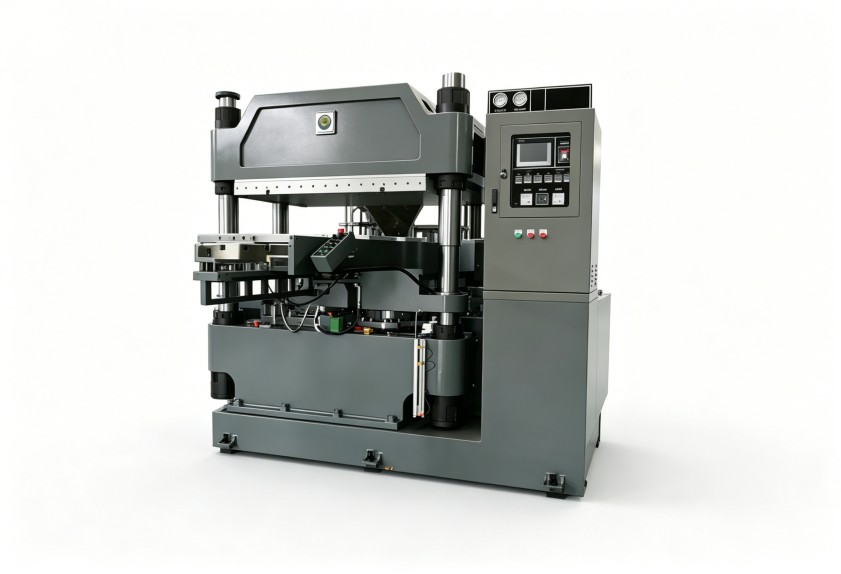
首先是对位传感器的定期校准。传感器是保证开模合模精度的核心部件,一旦出现偏移就会导致模具碰擦、产品飞边变厚甚至报废。{fenzhan}地区的生产车间多处于温湿度偏高的环境,传感器触头容易积灰或受潮,需要将校准频次从每月一次调整为每两周一次,同时做好触头的防尘防潮处理,定期用无尘布擦拭触头表面。
其次是传动部件的润滑与磨损检查。链条、导轨、丝杆等传动部件长期高频运作会出现自然磨损,要每周检查一次张紧度与润滑状态,根据使用频次及时补充润滑脂。每季度要做一次全面磨损检测,磨损量超标的部件及时更换,避免出现卡滞或精度失控问题。
第三是操作规范的落地执行。不少一线工人为了赶订单进度,会手动干预自动开模流程,或者随意调整装置的参数设定,容易打乱装置的运行逻辑,甚至引发安全隐患。需要明确操作权限,只有经过培训的专业人员才能调整装置参数,同时禁止在自动运行模式下手动干预开模过程。
橡胶密封件的胶料类型多样,不同胶料的脱模阻力、开模温度要求差异很大,自动开模装置的参数不能一成不变。做硫化机自动开模装置改装时,很多企业容易忽略胶料特性对参数的影响,导致部分胶料生产时出现粘模、产品撕裂等问题。
比如生产硅胶密封件时,胶料的脱模阻力小,开模速度可以适当加快,提升生产效率;生产丁腈橡胶、氯丁橡胶等粘性较强的胶料时,开模要设置缓起阶段,先以低速拉开一小段距离,再提升到正常速度,避免粘模导致产品撕裂。对于有发泡胶料生产需求的企业,开模速度还要匹配发泡速率,避免开模过快导致发泡体变形。
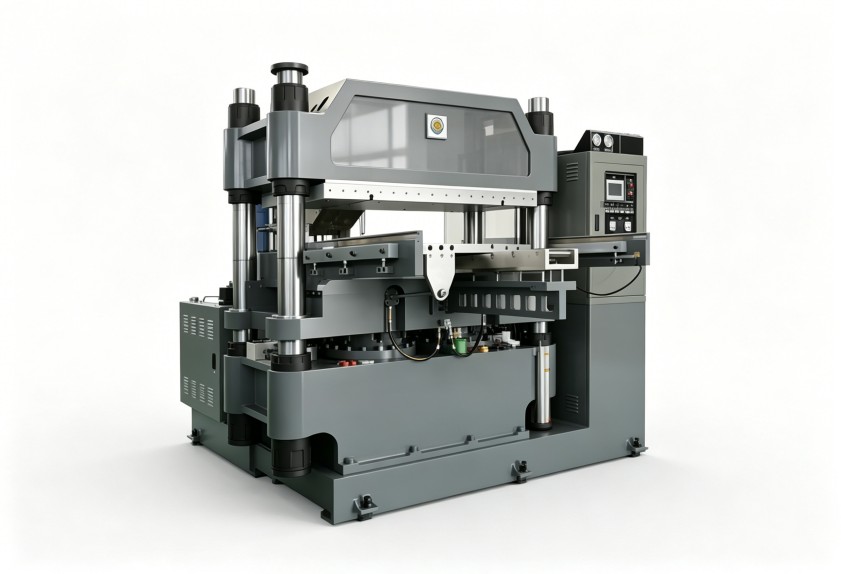
{fenzhan}部分工厂生产的特种氟橡胶、硅氟橡胶密封件,需要在180℃以上的高温状态下开模,对装置的耐高温性能与响应速度要求更高,改装时需要提前同步工况参数,选择适配高温环境的传感器与传动部件,同时适当调整开模的延时时间,保证胶料充分定型后再开模。
判断硫化机自动开模装置改装是否达标,不能只看能不能实现自动开模,还要从精度、稳定性、适配性三个维度做全面验收,避免投入量产之后才出现问题。
验收可以分三个阶段进行:
如果{fenzhan}的企业有特殊的订单需求,比如超大尺寸或超小精密密封件的生产,可在试生产阶段同步调整装置参数与结构,适配不同生产场景。改装投入使用后,也可定期根据生产变化优化参数,进一步提升生产效率与产品质量。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
