

密封件一到夏天就出现表面发粘、边缘发脆,很多时候不是硫化机坏了,而是硫化时间设置跟当天胶料状态不匹配。不少车间把硫化时间当成固定参数,一张工艺卡走到黑,等到批量不合格才回头查设备、查胶料。这篇文章从胶料特性、制品厚度和设备混炼质量三个角度,把硫化机硫化时间设置标准的逻辑拆开讲清楚,帮您从“凭手感调”转向“有依据定”。
硫化反应的本质,是橡胶分子链在硫磺和促进剂作用下形成交联网络。交联程度不够,就是欠硫,制品发粘、强度低;交联过头,就是过硫,制品变硬变脆。所以硫化时间的“标准”,是一个能让交联程度落在性能要求范围内的窗口,而不是精确到秒的固定值。
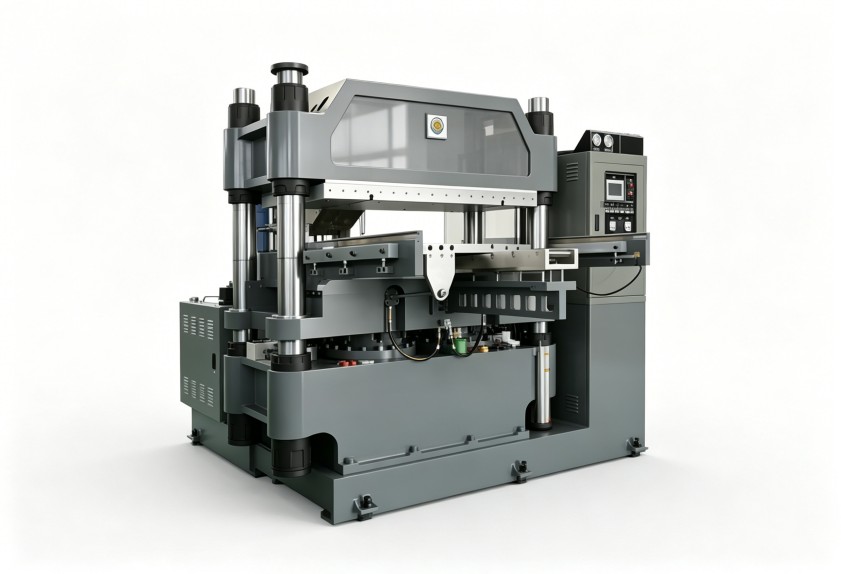
这个窗口由配方决定。不同促进剂体系,硫化曲线形态差别很大。有的平台期长,时间多几分钟影响不大;有的爬升快,时间稍长就过硫。因此,先获取该配方的硫化曲线或试片数据,比照手册抄一个时间可靠得多。
硫化时间不能独立于温度来谈。温度升高,交联反应速度明显加快;但厚壁位置升温慢,表面可能已正硫化,中心还没达到温度。密封件常有厚薄不均的结构,必须在“薄处不过硫、厚处不欠硫”之间取平衡。
厚度对时间的影响,在平板硫化机上尤为明显。热量从表面向中心传导,厚度越大,中心达到目标温度的时间越长。只按薄片试样的正硫化时间生产,厚制品很可能中心欠硫;为了照顾厚部位拉长时间,薄部位又容易过硫。工艺人员需要结合实际模温和制品结构,对试片时间做修正。
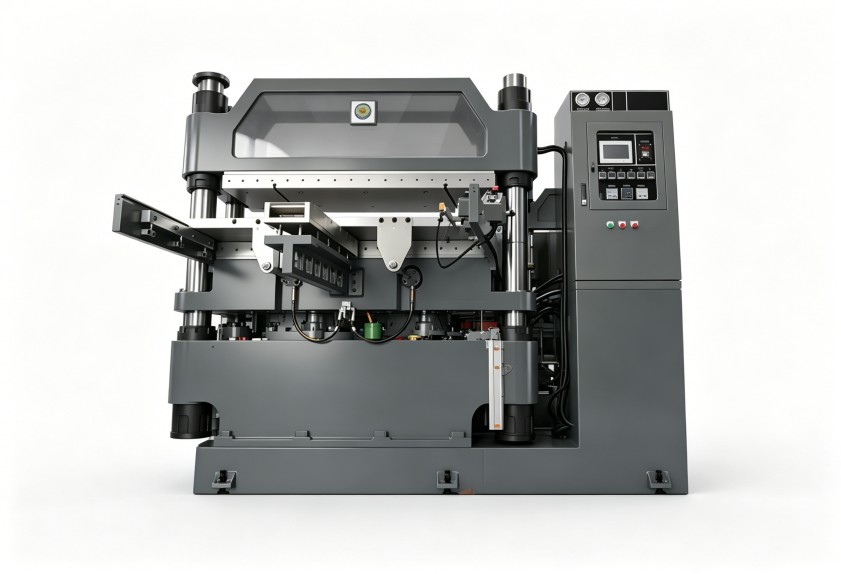
配方批次差异同样不能忽略。混炼环节温度偏高或偏低,促进剂分散状态就会变化,导致同样的硫化时间下交联程度不同。每次更换胶料批次或修改配方,都应重新做小样验证。
压力不足时,胶料内部气体难以排出,容易形成气泡,这些缺陷也常被误认为时间不够。先保证装模压力和合模状态稳定,再谈时间参数才有意义。
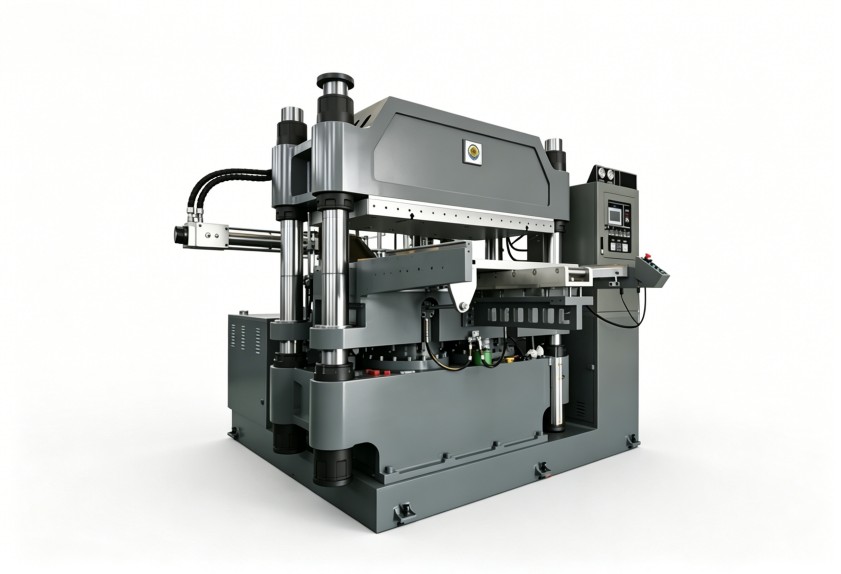
时间设短了,表面发粘或硬度不足,唇口变形量大;时间设长了,整体变脆,边缘易开裂;厚薄交界处起泡发孔,则多是内部欠硫气体没排出,表面却已提前硫化。这些失效模式在批产中往往间歇出现,容易被归咎于“原料问题”。如果每次异常都记录实际硫化时间、模温和胶料批号,规律很快能浮出来,这也是建立厂内时间标准的起点。
把可复用的流程拆开,大致分四步:
这套流程的关键,是让硫化机硫化时间设置标准建立在实测数据上,而不是老师傅的“大概感觉”。每批胶料留存小样,便于追溯。另外,模具热平衡会随连续生产次数变化,建议每班实测一次模腔温度,模温漂移时优先调整加热系统,而不是靠加减时间硬补。
很多时候硫化时间调来调去都不对,问题不在硫化机,而在前道混炼。密炼机混炼不均匀,促进剂没有充分分散,同一块胶料不同部位硫化速度就会不一样。看起来工艺卡上时间没变,实际局部反应程度千差万别。
遇到硫化质量波动,先别急着调时间,回头查混炼环节更高效。密炼机的转子结构、温控精度、卸料时机,都会影响胶料的均一性和批次稳定性。利拿实业做橡塑混炼设备多年,在这方面的经验积累,正是为了让每车胶料尽量一致,给后续硫化工艺提供稳定的起点。开炼机下片是否均一、排胶温度是否稳定,也会在硫化机上被放大,值得一并纳入管控。
现场管理容易陷入一种循环:这批欠硫,加时间;下批复检过硫,又减时间。调整幅度越来越小,批次波动却始终存在。真正该做的,是记录每次温度、批次、硫化时间与检测结果的对应关系,形成本厂自己的控制范围。再配合定期的设备温控校准,硫化时间的设定就能从“救火”转向“预防”。
硫化机硫化时间设置标准不是挂在墙上的表格,而是一套能跟随胶料和设备状态微调的方法。混炼稳定了,参数才敢稳定;数据齐了,调整才有方向。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
