炼胶机出片厚度不均,问题或许不在混炼而在冷却与切刀设计
在橡胶密封件车间里,操作工发现同一批胶料,经炼胶机混炼出片后,厚度差异时好时坏。这不仅导致后续硫化或挤出工序的进料不稳定,更让成品密封圈的尺寸公差难以控制,直接影响装配密封性能。许多管理者习惯性地首先怀疑混炼工艺或胶料本身,却常常忽略了从出片到叠片的整个流程中,设备配置与维护的细节。本文将避开常规的混炼参数探讨,聚焦于炼胶机出料后的冷却与切分设备,以及与之相关的工艺参数联动,系统梳理造成厚度不均的排查要点,帮助您锁定问题根源。
为什么混炼均匀,出片却厚薄不一?
当胶料的门尼粘度、分散度等指标检测合格,但出片厚度依然波动时,问题往往已从“混炼”环节转移到了“成型”环节。炼胶机(如密炼机或开炼机)本身完成混炼后,热胶料需要经过出片、冷却、切断、叠放等工序。这其中任何一个环节的不匹配或状态异常,都会将原本均匀的胶料“加工”成不均匀的胶片。
常见的误区是过度调整混炼温度或时间,试图解决一个并非由混炼引起的问题,这不仅无效,还可能破坏胶料的硫化特性。一个更有效的思路是,将出片到叠片视为一个连续的整体系统,从设备互动和热管理角度进行排查。
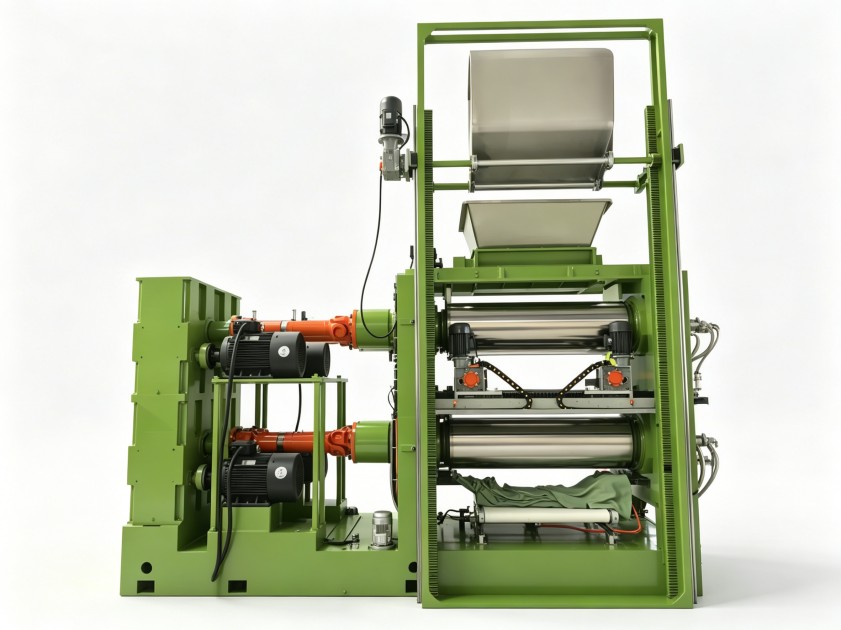
首要排查点:冷却系统与胶料热历史的匹配
胶料从炼胶机出来时温度较高,通常在90℃以上。直接叠放会导致粘片、变形,因此必须经过有效的冷却。冷却不足或冷却不均,是导致胶片后期厚度变化的隐性元凶。
- 冷却水温度与流量波动:冷却辊或冷却水槽的水温不稳定,会导致胶片各区域收缩率不一致。需检查冷却水循环系统的恒温装置是否工作正常,水压和流量是否充足、稳定。对于生产丁腈橡胶等对温度敏感的胶料,冷却水温的控制精度要求更高。
- 冷却辊表面状态与温差:冷却辊表面有残留的隔离剂、油污或局部损伤,会影响热传导效率,导致胶片对应位置冷却速度变慢,质地偏软,在后续叠压中更容易变形。应定期清洁并检查辊面。同时,需确保上下或前后冷却辊之间的表面温度基本一致,避免单面冷却过度。
- 环境气流干扰:在开放式冷却输送段,车间内的穿堂风或局部热源(如烘箱、硫化机)会导致胶片局部冷却过快或过慢,产生内应力。改善车间气流组织或在关键段增加导流罩是有效的解决办法。
关键设备因素:切刀与输送装置的精度与维护
胶片经冷却后,通常需要按一定长度切断、叠放。这一过程的机械动作精度,直接决定了叠放后胶片堆的整齐度与厚度一致性。
- 切刀装置的运行稳定性:切刀的驱动机构(如气缸、伺服电机)是否存在爬行、抖动或响应延迟?这会导致切断长度不一致。切刀本身的锋利度也至关重要,钝化的切刀会挤压、拉扯胶片端部,使其变形,影响下一刀的定位基准。
- 输送带(或导辊)的同步与张力:驱动冷却段、切刀前缓冲段、叠片段的多个电机或传动机构是否同步?微小的速度差异会累积成胶片的拉伸或堆积。输送带的张力需要均匀适中,过松会导致打滑,过紧则会拉伸尚未完全冷却定型的胶片。
- 叠片定位装置的磨损:负责将切断后的胶片推齐或堆叠的机械挡板、推杆,如果存在磨损间隙,会导致每片胶料的落点有细微差异。长期积累,就会形成明显的台阶状厚度差。定期检查并紧固或更换磨损部件是必要的预防性维护。
工艺参数联动:出片速度、温度与冷却时间的平衡
设备状态良好是基础,但工艺参数的设定需要与之动态匹配。一个常被忽视的方面是炼胶机的出片速度与后续冷却能力的匹配。
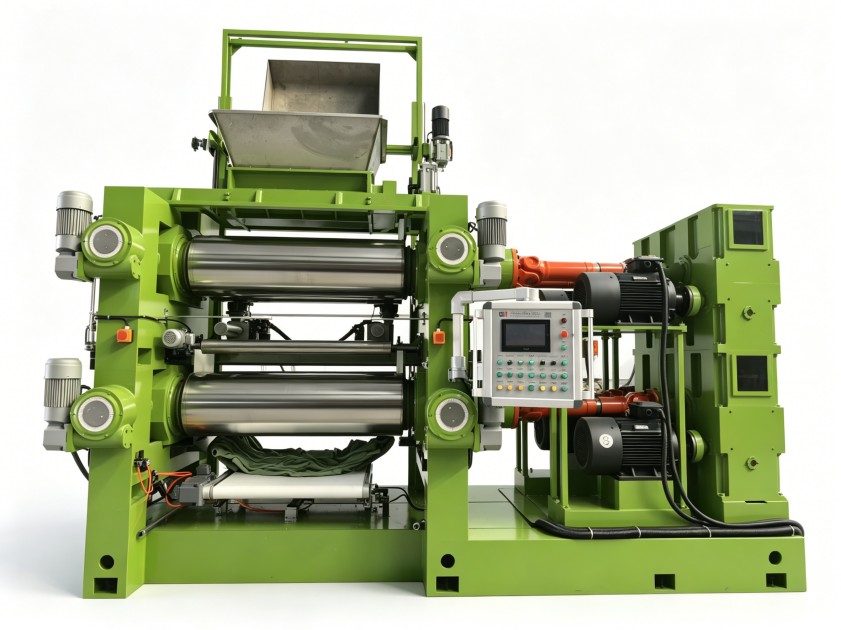
- 出片速度过快:如果炼胶机出片速度超过冷却系统的最大热交换能力,胶料核心温度降不下来,即使表面已冷却,堆叠后内部余热仍会使胶片软化、蠕变,导致整体厚度增加且不均。尤其在夏季或生产高填充胶料时,这一问题更为突出。
- 胶料配方与出片温度的关联:不同的胶种和配方,其最佳出片温度不同。过高的出片温度会加剧胶料的粘性,使其更容易粘附在辊筒或输送带上,被拉扯变形;温度过低则可能使胶料弹性过大,出片不顺畅,产生厚度波动。需要根据具体配方,反复验证并确定一个稳定的出片温度窗口。
- 填充系数的临时变更:有时为了提高单批次产量,操作人员会临时增加炼胶机的装料量(提高填充系数)。这会改变胶料在混炼室内的流变状态和出料时的团块形态,可能对出片机的喂料均匀性造成意外影响,进而影响出片厚度。任何工艺变更都应有记录和效果评估。
建立系统性的日常点检与数据记录习惯
解决厚度不均问题,不能仅靠故障发生后的紧急排查,而应建立预防性的管理体系。
- 制定关键点检清单:将上述冷却水温、辊面清洁度、切刀动作、输送同步性等纳入日常或每周点检项目,形成标准化记录。
- 记录工艺参数与质量关联:在批次生产记录中,不仅记录混炼参数,同时记录当班的出片温度、冷却水温度、环境温湿度,并与最终胶片的厚度检测数据关联分析。长期积累,可以发现细微的相关性规律。
- 操作人员的针对性培训:让操作工理解厚度不均不仅是“没调好”那么简单,而是涉及设备、工艺、热管理等多因素的系统问题。培训他们识别早期异常迹象,如切刀异响、输送带跑偏、胶片表面光泽度不一致等。
炼胶机的故障排查是一个系统工程,出片厚度不均这类问题,往往需要跳出混炼本身,从上下游工序的衔接中寻找答案。通过聚焦冷却、切分等后道设备环节的精度与匹配度,并建立工艺联动思维,可以更精准地定位并解决问题根源,从而稳定提升橡胶密封件等制品的尺寸精度与生产效能。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。



 18046916153
