

橡胶密封件生产中,硫化环节的稳定性直接决定产品的硬度、致密性与使用寿命。不少工厂遇到不良率攀升时,第一反应是调整胶料配方或更换模具,却往往忽略了设备参数与实际工况的匹配度。本文从温控、保压、填充三个核心工艺维度拆解硫化不良的诱因,帮生产端快速定位问题根源,减少反复试错带来的成本损耗。
硫化环节的不良表现通常有欠硫发粘、过硫发脆、硬度不均、缺胶、气泡、飞边过厚这几类,不同表现对应的核心诱因差异很大。
{fenzhan}地区不少橡胶密封件生产工厂都遇到过类似问题:同一批次胶料、同一套模具,换班生产后不良率突然上升,排查配方和原料都没有问题,最后发现是当班操作人员私自调整了硫化温度和时间参数。
很多生产管理者容易陷入“不良=配方问题”的思维误区,实际上硫化参数的波动、设备性能的衰减、操作规范的执行不到位,都可能直接影响最终产品质量。
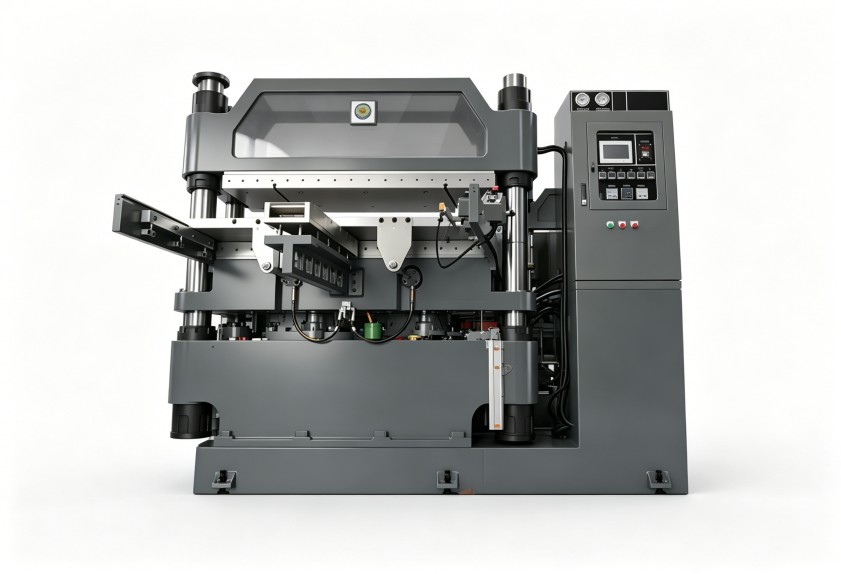
常见的参数类诱因主要有三类:
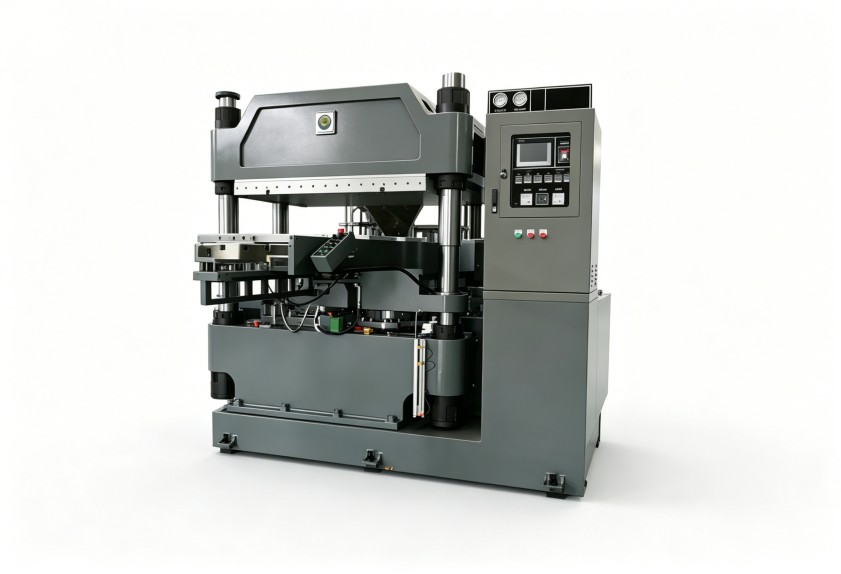
硫化温度是影响胶料交联反应速度的核心因素,不同胶料的最佳硫化温度区间差异很大:丁腈橡胶通常在150-170℃,氟橡胶则需要180-200℃左右。
{fenzhan}的工厂在调试温控参数时,可先对模具的上下模、左右区域做温度校准,确认设备显示温度与实际模温的差值,再根据胶料的硫化特性曲线设定合理的上下浮动区间。对于厚度超过5mm的密封件产品,还需要适当降低温度、延长硫化时间,避免表面过硫而内部欠硫的情况。
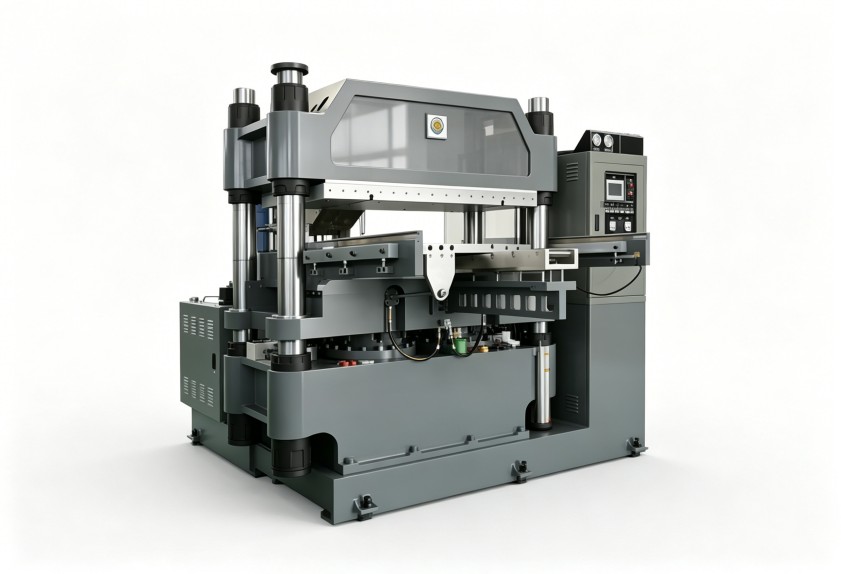
如果生产的是耐高低温、耐介质的特种密封件,还要结合产品的性能要求调整温度曲线,比如采用分段升温的方式,让胶料的交联反应更充分均匀。
保压时间的设定需要结合胶料的硫化速度、产品厚度、模具结构综合判断。很多工厂为了提升产能会刻意缩短保压时间,反而因为不良率上升导致综合成本更高。
调整保压时间时,可先按照胶料供应商提供的参考值做小批量试产,再通过检测产品的硬度、拉伸强度、压缩永久变形等指标逐步优化,直到找到质量与效率的平衡点。如果产品有耐介质、耐高低温等特殊性能要求,还需要适当延长保压时间,确保胶料充分交联。
另外,合模压力的稳定性也会影响保压效果,如果压力不足,就算保压时间足够,也可能出现胶料填充不满、致密性不够的问题。
填充系数指的是投入模具的胶料体积与模具型腔体积的比值,合理的填充系数既能保证产品充满型腔,又不会产生过厚的飞边。
填充系数的设定需要考虑胶料的流动性、模具的排气结构、产品的复杂度等因素。对于结构复杂、边角较多的密封件,可适当提高填充系数,同时优化模具的排气槽设计,减少气泡和缺胶的概率。如果是生产尺寸精度要求高的密封件,可适当降低填充系数,减少飞边对产品尺寸的影响,同时也能降低胶料损耗。
很多工厂不知道的是,就算操作人员严格按照标准参数设置,不同设备生产出的产品质量依然会有差异,核心原因就在于设备硬件的配置水平。
橡胶硫化机的温控系统、压力系统、加热板平整度,都会直接影响参数的实际落地效果。比如温控系统如果采用普通的继电器控制,温度波动可能达到±5℃,而采用PID精准控温的设备,温差可以控制在±1℃以内,对于精度要求高的密封件产品来说,这个差异直接决定了产品的合格率。
针对{fenzhan}本地常见的丁腈橡胶、氟橡胶、硅橡胶等密封件胶料特性,设备的加热方式、压力调节范围也需要做相应的适配。比如生产氟橡胶密封件的设备,需要更高的温度上限和更稳定的压力输出,才能保证胶料充分硫化。
如果工厂的设备使用年限较长,出现温控不准、压力不稳的情况,可先对设备的加热元件、压力传感器、温控仪表做校准和更换,不需要直接更换新设备,就能在一定程度上提升生产稳定性。
橡胶硫化机的选型没有统一标准,核心是要贴合自身的生产需求。
对于{fenzhan}地区以汽车密封件、液压密封件为主营产品的大批量生产工厂来说,优先要考虑的是设备的稳定性、自动化程度和能耗水平。连续生产的场景下,设备的故障率每降低1%,就能带来不少的产能提升和成本节约。这类工厂可优先选择带自动控温、自动保压、参数记录功能的设备,既能减少人为操作的误差,也方便后续的生产追溯和工艺优化。
如果是小批量多品种的生产场景,比如主要生产定制化的特种橡胶密封件,那么设备的参数切换便捷性、模具更换效率就更为重要,可优先选择带参数存储功能、换模结构更灵活的设备,减少换产时的调试时间,提升整体生产效率。
选型时不要只看设备的标称参数,还要结合自身的胶料特性、产品结构、产能要求做综合评估,必要时可带着胶料和模具做试产验证,确认设备能满足生产要求再做决策。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
