

不少橡胶密封件生产企业遇到过新设备投产后硫化一致性差、飞边厚度不均的问题,反复调整工艺参数也不见好转,最后发现是安装调试阶段的基础细节没做到位。很多工厂把安装调试等同于“把设备拼起来能开机”,忽略了密封件胶料薄、成型精度要求高的特殊工况需求。接下来我们从基础安装、温控校准、压力校验三个环节,梳理适配密封件生产的调试核心节点,帮企业减少投产前的试错成本。
设备进场后的基础就位和框架校准,是整个安装工作的第一步,也是决定后续调试能否顺利进行的基础。很多企业对框架硫化机安装调试步骤的认知停留在设备组装与空载试运行,没有结合自身产品的工艺要求做适配性调整,导致投产后出现各种质量问题。
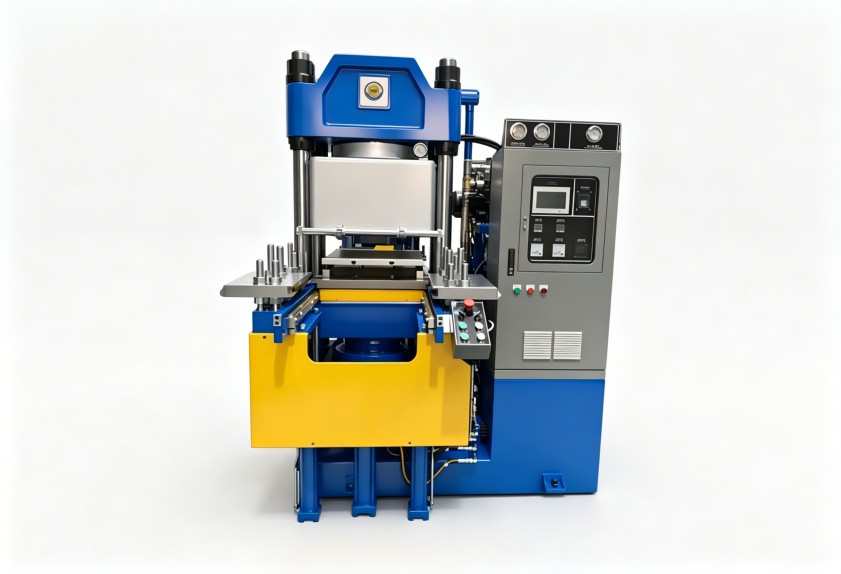
{fenzhan}区域的厂房多为单层工业建筑,地面承重条件差异较大,安装前需要先确认设备基础的承重是否符合要求,避免设备运行后出现基础下沉、框架变形的情况。设备就位时,要通过垫铁逐步调整底座的水平度,不能用硬撬或者强行拉伸的方式调整框架位置,防止框架产生内应力,影响后续的合模精度。
框架立柱的垂直度校准需要在两个垂直方向分别测量,确保偏差控制在设备说明书允许的范围内。如果框架倾斜,合模时液压缸的作用力会产生分力,不仅会导致模具受力不均,还会加速立柱密封件的磨损,缩短设备的使用寿命。薄型密封件生产对框架精度要求更高,微小倾斜都可能导致整模产品飞边厚度不一致,增加后续修边工作量。
橡胶密封件的硫化质量对温度的敏感度很高,尤其是丁腈、氟橡胶等特种胶料,温度偏差过大就会出现欠硫或过硫,直接影响产品的硬度、弹性和使用寿命。在框架硫化机安装调试步骤中,温控系统的校准是常被忽略的环节之一,尤其是生产精密橡胶密封件的企业,温控的均匀性直接影响产品的硫化程度和尺寸稳定性。
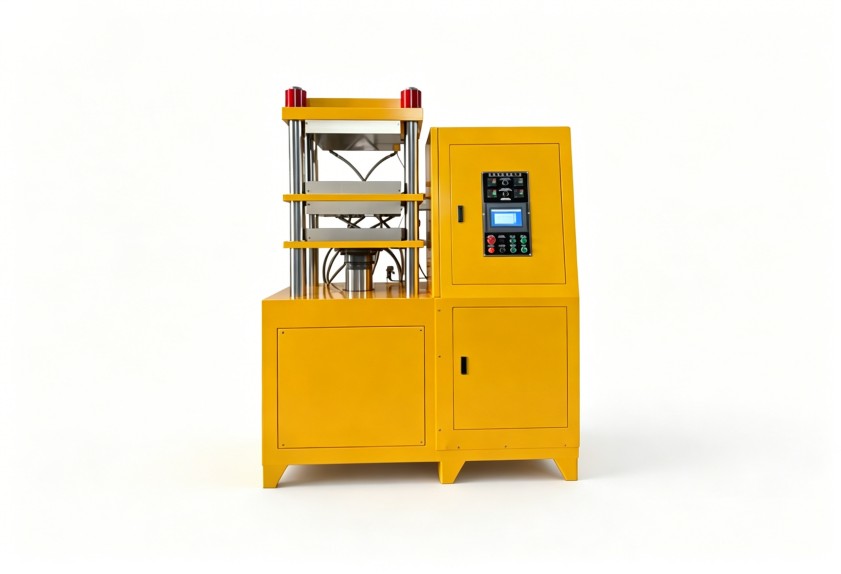
{fenzhan}的不少密封件生产企业主打精密级产品,对硫化温度的均匀性要求更高,调试时需重点关注热板边缘与中心的温差。空载升温到设定温度后,需要保温足够时间让热板温度充分稳定,再检测热板不同点位的温度差异。如果温差过大,要调整加热模块的功率配比,确保整个工作面的温度均匀。
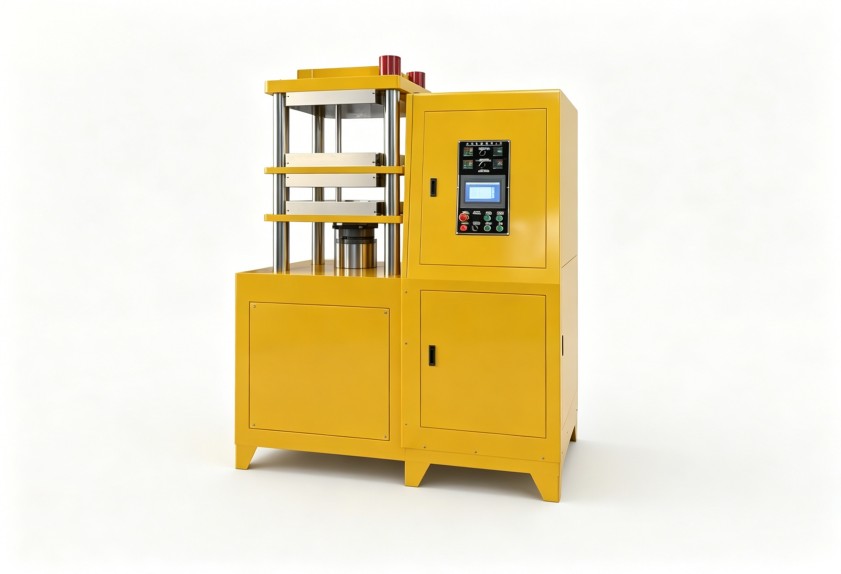
温控系统的调试还要兼顾冷却回路的通畅性。对于需要快速降温脱模的胶料,冷却系统的均匀性直接影响产品的成型效率和质量一致性。调试时要检查每个冷却回路的流量是否一致,有没有堵塞的情况,同时调整温控仪表的PID参数,避免温度出现大幅波动,保证升温、保温、降温过程都能稳定控制在工艺要求的范围内。温控探头的安装位置也要确认,必须贴在热板的有效工作面上,不能靠近加热管或者冷却水管,避免测温数据失真。
密封件的尺寸精度、飞边厚度和脱模顺畅度,都和合模系统的调试效果直接相关。合模系统的调试是框架硫化机安装调试步骤里影响成型精度的重要环节,直接决定了密封件的飞边厚度、尺寸公差和脱模顺畅度。
{fenzhan}部分企业的车间供电电压存在小幅波动,调试时需要测试不同电压下的合模压力稳定性,避免生产中出现压力漂移,导致产品质量波动。调试合模系统时,先从低压低速开始,检查四个立柱的同步性,观察合模时热板四个角是不是同时接触模具。如果同步性不好,要调整各个液压缸的进给速度,确保合模过程中热板始终保持水平,避免模具因为受力不均出现错位或者磨损。
同步性调整完成后,再逐步提升合模压力到额定工作压力,保压一段时间,检查液压系统有没有漏油、泄压的情况,同时验证压力传感器的反馈精度,确保实际压力和设定值的偏差在允许范围内。合模速度的调试也要注意,快速合模到接近模具的位置时,要切换成慢速合模,避免模具发生碰撞,损坏精密型腔。安全装置的调试同样不能遗漏,急停、安全门联锁等都要逐一验证,保障生产安全。
安装调试完成后的验收环节,是验证设备是否满足生产要求的最后一关,很多企业因为验收不严谨,导致投产后才发现问题,耽误生产进度。验收不能只看设备能不能正常开机,还要结合企业的实际生产工况做适配性验证。
{fenzhan}的企业可结合当地的气候湿度条件,适当调整试生产时的预热时间,避免因环境温度差影响硫化效果。试生产要使用企业日常生产的胶料和模具,连续生产一定批次的产品,检查产品的硫化程度、尺寸精度、飞边均匀性等指标,全部符合质量要求才算验收通过。验收时要做好详细记录,包括热板温度偏差、合模压力稳定性、同步性偏差等,形成设备初始档案,方便后续维护对比。
对于精密橡胶密封件的生产,安装调试的适配性直接决定了后续的生产良率,有条件的企业可以要求设备厂商提供针对性的调试方案,利拿实业支持全流程非标定制化方案,可根据客户的产品特性调整调试标准。验收完成后,还要对操作和维护人员做针对性的培训,让他们掌握设备的基本操作、日常维护要点和常见小问题的排查方法,确保设备投产后能稳定运行。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
