

橡胶混炼车间的开炼机,是密炼机之后决定胶料最终状态的关键一环。在轮胎制造中,热炼、终炼、出片这几个动作,直接关系到后续压延、挤出工序的稳定性。如果开炼机频繁出现胶料包辊不均、温升失控或出片厚度波动,轮胎的半成品合格率就会跟着往下掉。很多厂家遇到这类问题,第一反应是怀疑胶料配方变了,或者工人操作不熟练,却忽略了设备本身的硬件配置是否扛得住当前的生产负荷。
本文不讨论具体的操作手法,而是从转子构型、温控精度和结构刚性三个硬件维度,拆解开炼机选型时容易踩坑的地方。读完之后,您至少能判断现有设备的问题可能出在哪,以及未来增购设备时应该重点考察哪些细节。
轮胎厂的开炼机通常要承担两种任务。一种是热炼,把冷胶或者母炼胶加热回软,让胶料达到合适的可塑度,为后续加工做准备;另一种是终炼,在密炼机排胶后补充混炼、调整分散性,同时完成加硫或加促进剂的工序。
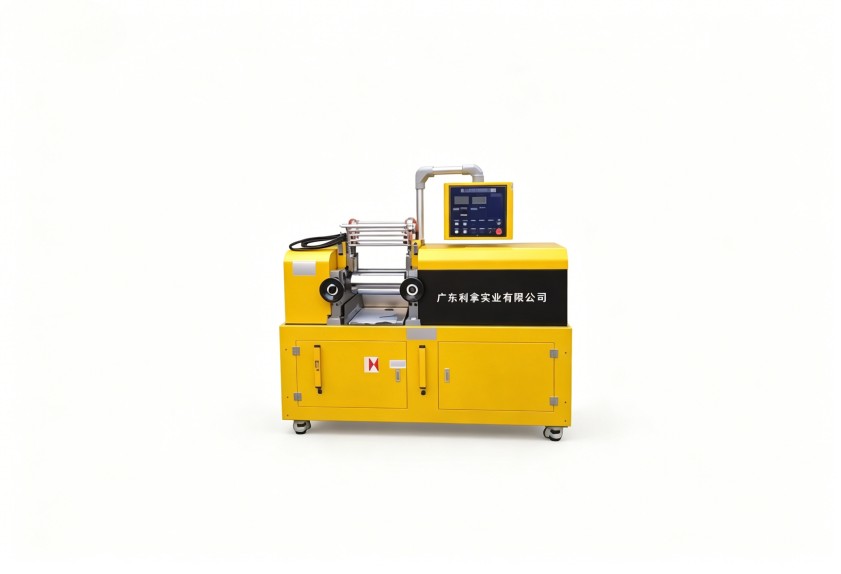
这两种工况对设备的要求并不完全一样。热炼阶段,胶料门尼黏度较高,需要设备有足够的剪切力和吃料能力;到了终炼阶段,胶料已经比较软,敏感度上升,温度控制反而成了核心矛盾。所以,一台开炼机能不能在两种工况之间自如切换,考验的正是转子设计、辊筒温控以及机架刚性这三项基本功。
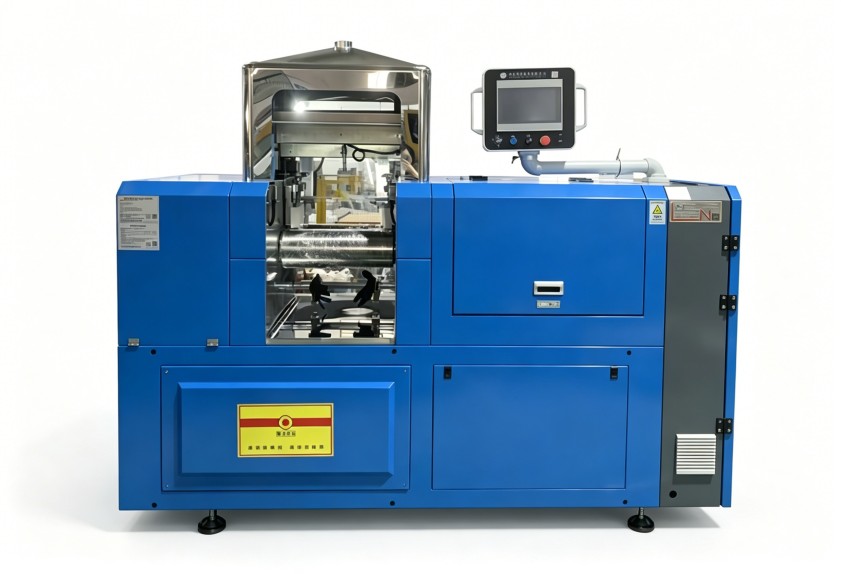
很多采购人员在看设备时,先问辊筒直径和长度,其实转子(辊筒)的表面几何特征才是决定混炼效果的核心。
利拿实业在开炼机的转子构型设计上,积累了多年配套轮胎厂的经验,可以根据胶料硬度、填充系数和出片厚度要求,调整速比与沟槽组合,而不是只提供“标准机”。
轮胎胶料的门尼黏度对温度极其敏感。开炼机的温控系统包括辊筒内部通水或通油加热冷却、温度传感器位置以及控制阀门的响应速度。
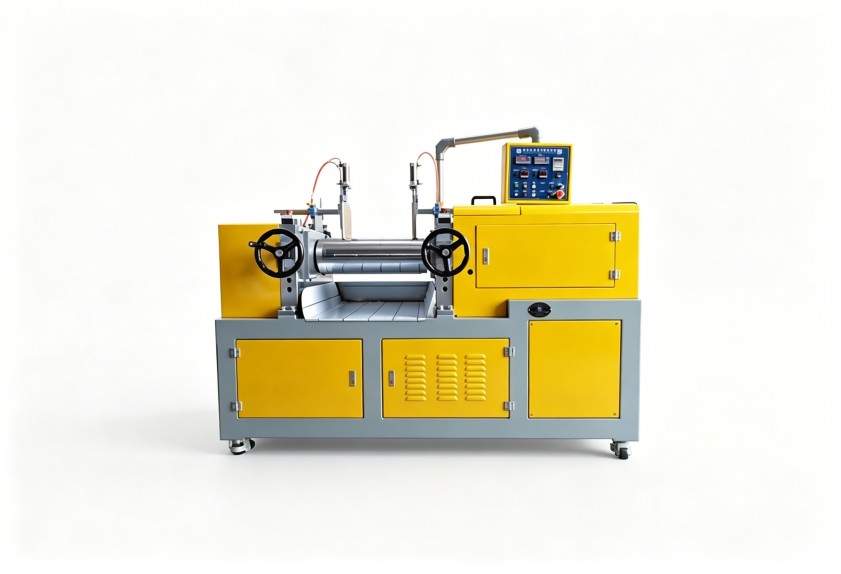
有些设备厂标称“温控精度正负5度”,但实际运行时辊面各处温差远不止这个数,原因在于传感器只装在辊颈进水口,测的是水温,不是辊面温度。胶料实际接触的辊面中央与两端,温差可能相差8到10度以上。对于终炼加硫胶料来说,局部超温十几秒,就会造成局部焦烧,出片表面出现熟粒子,后道压延直接报废。
考察温控系统,建议关注三个细节:
开炼机属于重载设备,机架、轴承、调距机构每天都要承受巨大的交变应力。轮胎厂通常24小时连续生产,对设备刚性的要求比普通橡胶制品厂更高。
设备停机一天,损失的不只是该班次的产量,还有后续工序的连锁延误。把维护周期和维护成本纳入评估,比单纯对比报价更有意义。
电话咨询开炼机设备时,建议先理清这几个信息,沟通效率会高很多:胶料种类与门尼黏度、单批次投料量、辊筒尺寸需求、加热冷却介质条件以及现有厂房空间。没有这些前提,任何厂家都只能报一个模糊的参考范围,而参考范围对预算编制几乎没有参考价值。
如果您的生产线正在规划升级,或者现有开炼机的出片质量长期不稳定,不妨把上述参数整理好后,与设备制造商做一次深入的技术交流。判断一家设备厂是否专业,重点看它的工程师会不会先追问您的胶料配方和工艺曲线,而不是急着报交期。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
