

橡胶密封件车间的密炼机一开起来,轰鸣声常常盖过对讲机。长时间在这样的环境里操作,工人容易疲劳,巡检时也听不出轴承的异常声响。很多厂家的第一反应是加隔音房,但隔音房只挡住了直达声,解决不了机体振动和结构共振的源头。本文从设备配置入手——重点看转子型式、温控精度和整机支撑结构,帮你拆解炼胶机噪音的主要来源,并结合密封件常用的高硬度胶料工况,给出可落地的排查与降噪思路。
橡胶密封件胶料硬度高、填充系数大,混炼时的阻力比普通软胶大不少。设备配置稍有不当,问题就会以噪音的形式表现出来。一种情况是“憋出来的闷响”:转子转速偏高、间隙偏小,胶料挤压不畅,声音低沉而发闷。另一种是“碰出来的尖啸”:转子端面与腔体间隙变大,或密封环磨损,声音尖锐、有节奏。两种噪音指向的解决方向截然不同——前者要调整转速、填充系数或加料顺序,后者则需要拆检转子密封结构和配合间隙。所以谈炼胶机噪音解决方案之前,先得判断噪音的类型和来源,否则容易把设备问题当成工艺问题来处理。
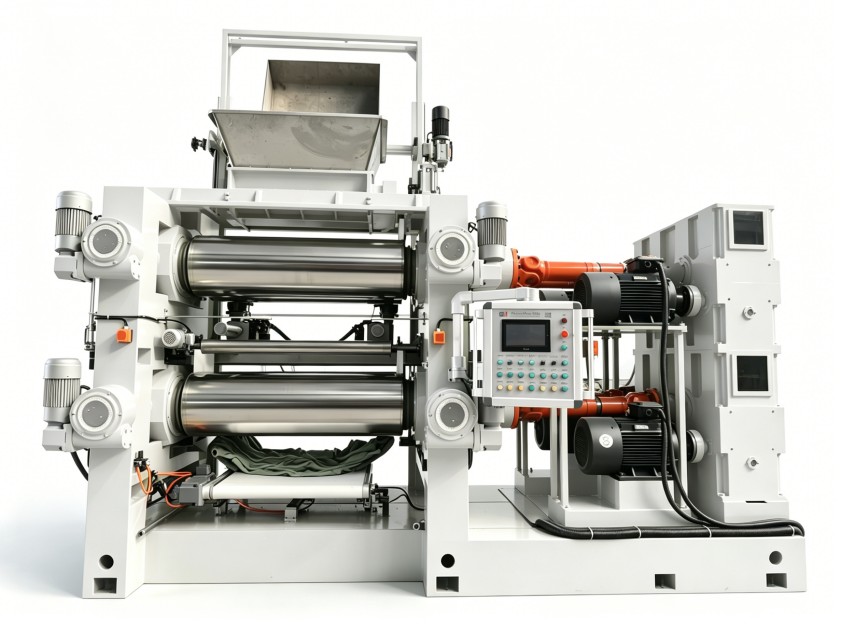
高硬度胶料混炼时的冲击负荷大,噪音还会“传导”到周边工序。混炼区的操作工是长时间暴露的,若是多台炼胶机同时运行,叠加后的声压级更高,单台听上去还能接受,多台一起就容易超标。排查时要站在整个混炼车间的角度去听,而不是只盯着一台设备的表头数值。
橡胶密封件常用EPDM、NBR等胶种,门尼黏度偏高,对设备的剪切能力要求高。转子类型会影响混炼过程中的剪切分布和摩擦热:啮合型转子在硬胶条件下形成的剪切更均匀,不易出现局部过载,运转声音通常比同规格的剪切型转子平稳;剪切型转子转速提上去之后,胶料与转子棱顶的摩擦速度加快,容易出现高频尖啸。这不是说剪切型转子不好,而是要看胶料配方与转速区间是否匹配。
如果设备已经装在现场,又不想大动,可以先从转速曲线上找空间。让操作员在切换胶种时记录转速和噪音变化,观察是否和特定转速区间相关。把固定转速改为变频调速是不少现场会考虑的改动,它能让操作者在不同胶种之间切换转速,避开共振区间。调整转速比和加料顺序后,噪音如果随工艺参数变化,说明与配方匹配有关;如果完全不变,则更可能是机械间隙问题,需要进一步拆检。所以设备配置层面的炼胶机噪音解决方案,重点不在“换个安静电机”,而在转子的选型、转速的匹配与捏炼腔间隙的控制。
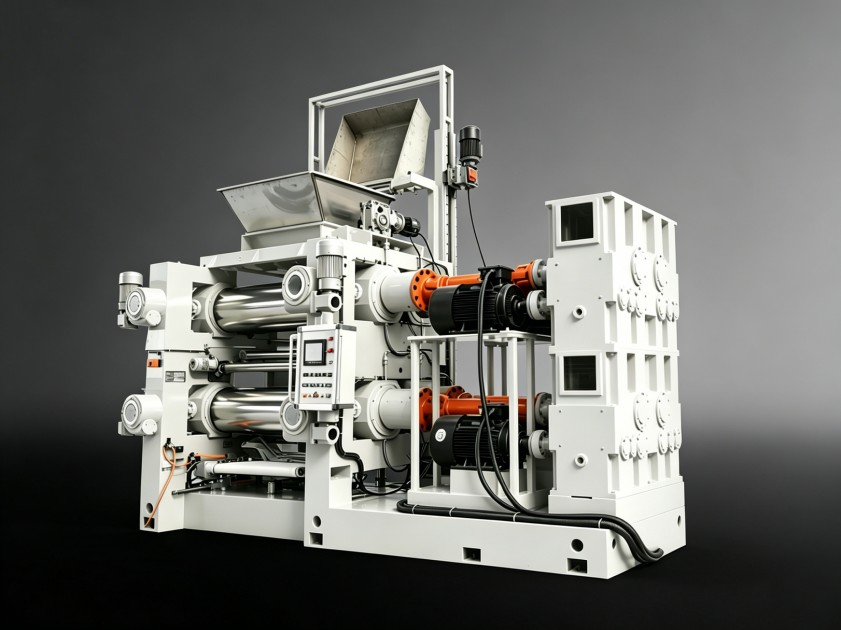
温控精度直接影响胶料粘度的稳定性。橡胶密封件胶料炭黑填充量高,温度一波动,胶料与转子之间的摩擦状态就会改变,声音时高时低,没有固定规律。冷却水阀组动作迟缓、感温探头位置不当,物料温度控制系统就会反复调节,马达负荷跟着波动,噪音也更不稳定。
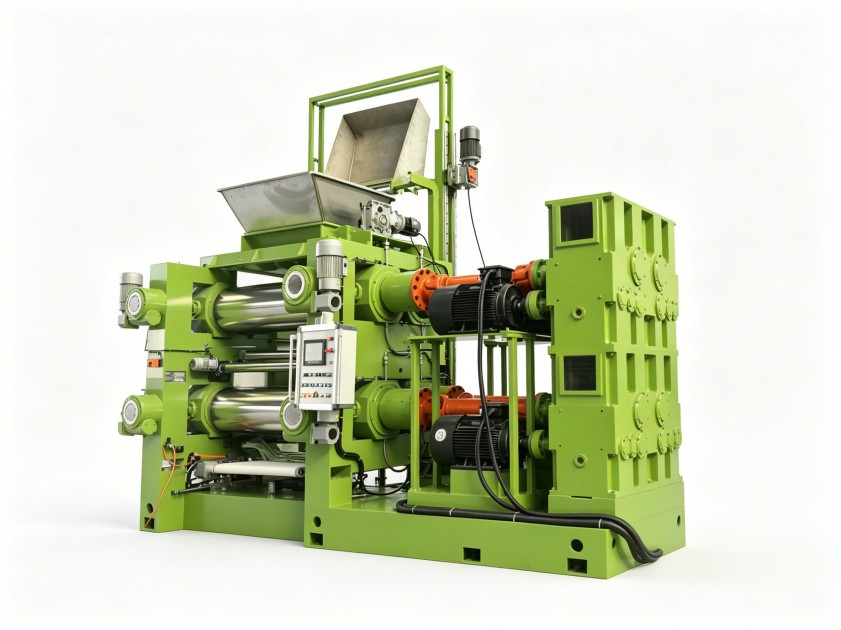
机身支撑结构对噪音的传递同样有明显影响。设备直接落在普通水泥地面上,没有减震垫或减震基础,机体振动会通过地面和管路传遍整个车间。检查时可以摸一摸机座螺栓、冷却水管路、上顶栓液压管路,凡是能感觉到明显振动的管路,都可能成为噪音辐射体。加装减震器、更换柔性管路接头,成本不算高,但经常被当成“设备固有噪音”而忽略掉。
第一步,分辨噪音的“性格”。用简单声级计或手机录音连续记录几分钟,区分持续性低频轰鸣与周期性尖啸。低频轰鸣多与胶料阻力相关,周期尖啸多与转子间隙、轴承磨损相关。
第二步,做空载与负载对比。空载时噪音明显下降,说明问题集中在混炼过程本身,优先调整配方、转速或填充系数;空载仍然很响,则要检查齿轮箱、润滑系统和机械配合间隙。
第三步,逐个部件过一遍。重点看转子端面间隙、密封环磨损、轴承振动与温度、温控阀动作是否正常。多数炼胶机噪音问题的落点,最后都在转子密封或齿轮副上。
排查后如果确认是设备配置与胶料不匹配,可以先在现有设备上做局部调整,例如改变转子转速匹配、调整上顶栓压力、优化加料顺序。设备如果已使用多年,机身刚度不足、基础老化,局部改造的意义就不大了,这时再考虑整机更换。利拿实业在做这类评估时,会综合胶料配方、填充系数和现场布置给出判断,而不是只提供一个隔音房方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
