

陶瓷粉末混炼对啮合结构的耐磨性、剪切均匀度要求较高,不少技术人员会查阅粉末冶金啮合机论文寻找优化方向,但实验室环境下的结论往往难以直接适配规模化量产的工况,甚至可能因为忽略设备配置的实际差异,导致混炼质量不稳定、部件损耗过快。本文将从转子啮合间隙、材质选型、温控匹配三个设备配置维度,拆解相关研究结论的落地方法,为生产端的设备调整与选型提供参考。
陶瓷粉末本身硬度高、粒度细,且配方中常添加各类改性助剂,混炼过程中既要保证团聚体被充分打散,实现各组分均匀分布,又要尽量减少对啮合部件的磨损,延长设备使用寿命。
常规合金钢材质的啮合转子在处理陶瓷粉末时,磨损速度明显快于处理普通橡塑物料,磨损后转子间隙变大,会直接导致剪切力不足,混炼均匀度下降,还可能出现物料卡滞、局部过热等问题。不少{fenzhan}本地的陶瓷粉末生产企业反馈,频繁更换磨损部件不仅增加了维护成本,还会打乱正常的生产节奏。
啮合间隙是影响混炼质量和部件寿命的核心参数之一,部分粉末冶金啮合机论文中提到的最优间隙参数,多是基于实验室小批量试样得出的,直接套用到量产设备上很容易出现适配问题。
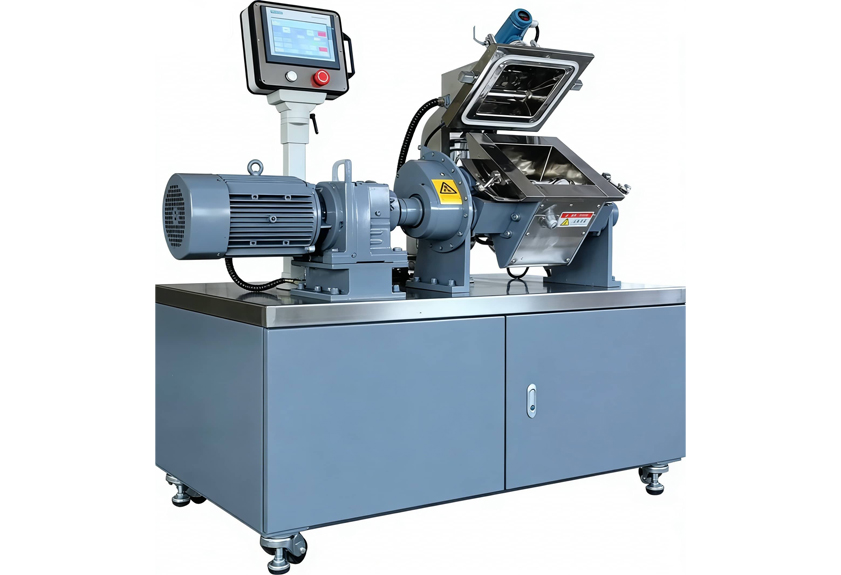
如果啮合间隙设置过小,陶瓷粉末中的硬质颗粒会在转子与密炼室壁之间形成剧烈的研磨作用,不仅会加速转子表面的磨损,还可能导致物料局部温度过高,影响部分热敏助剂的性能。对于粒度较细的纳米级陶瓷粉末,过小的间隙还容易造成物料压实结块,反而不利于均匀分散。
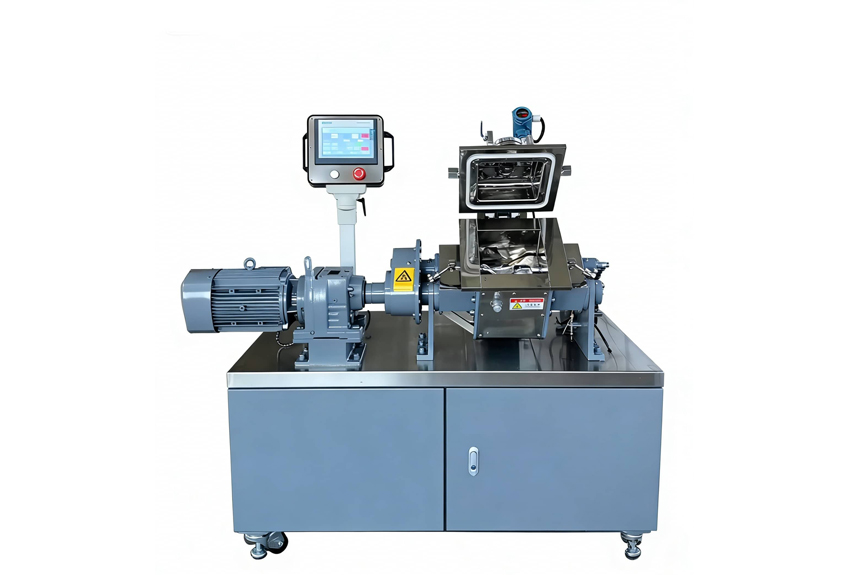
如果啮合间隙过大,转子对物料的剪切力会明显减弱,无法有效打散粉末团聚体,最终混炼出的物料粒度分布不均,直接影响后续成型产品的性能稳定性。间隙过大还会导致物料在密炼室内的停留时间不一致,部分物料得不到充分混炼,增加批次间的质量差异。
针对陶瓷粉末的混炼需求,间隙设置需要结合原料粒度、配方硬度、填充系数等多个因素调整,不能直接照搬研究文献中的固定数值。
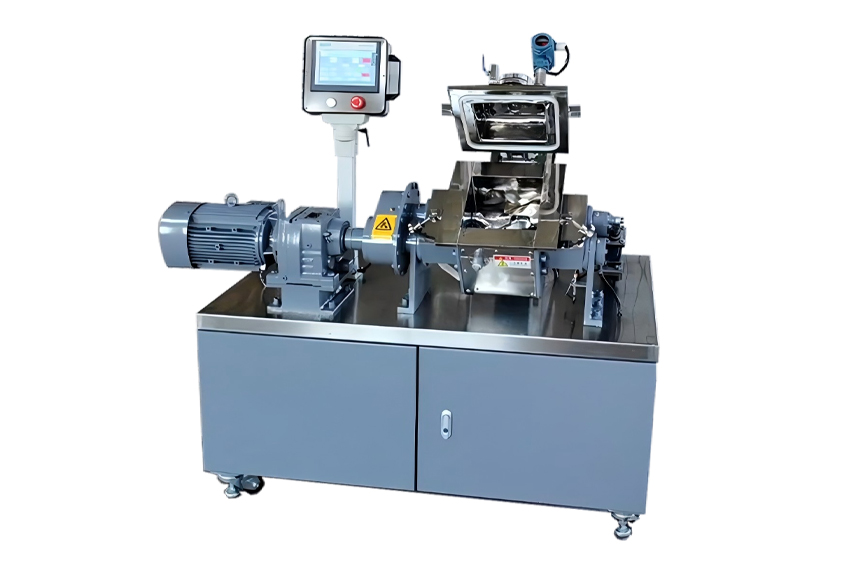
很多粉末冶金啮合机论文会重点对比不同材质的耐磨性能,但往往忽略了实际生产中的工况复杂性,材质选型不能只看硬度这一个指标。
首先要考虑材质的韧性匹配,陶瓷粉末混炼过程中会产生周期性的冲击载荷,如果材质硬度过高但韧性不足,转子表面容易出现崩裂、掉块等问题,反而会缩短使用寿命。粉末冶金材质可以通过调整成分比例,实现硬度与韧性的平衡,比传统铸钢材质更适配硬质粉末的混炼场景。
其次要考虑材质的耐腐蚀性,陶瓷粉末配方中常添加氧化物、氮化物等组分,部分酸性助剂会在高温下对金属表面产生腐蚀作用,如果材质耐腐蚀性不足,会加速表面的点状腐蚀,进一步加剧磨损速度。{fenzhan}地区的陶瓷粉末生产多涉及电子陶瓷、结构陶瓷等细分领域,配方体系差异较大,材质选型需要结合具体工况调整,不能一概而论。
此外,粉末冶金材质的成型精度更高,可以实现更复杂的转子型面设计,在保证啮合间隙均匀的同时,提升物料的混炼效率,这也是这类材质受到行业关注的重要原因。
很多研究文献中的实验数据都是在恒温条件下测得的,但量产过程中,啮合部件与物料之间的摩擦会产生大量热量,不仅会影响物料的性能,还会导致转子发生热膨胀,改变实际的啮合间隙,进而影响混炼效果。
温控系统的精度直接决定了转子表面的温度稳定性,如果温度波动过大,转子的热膨胀量会不断变化,啮合间隙也会随之波动,导致混炼质量不稳定。对于陶瓷粉末混炼来说,既要保证足够的混炼温度让助剂充分分散,又要避免温度过高导致物料变性或转子过度膨胀。
冷却方式的选择也很重要,转子内部的冷却流道设计会直接影响散热效率,如果流道布局不合理,转子表面会出现局部温差,导致不同位置的磨损速度不一致,长期使用后会出现间隙不均的问题,影响整台设备的混炼精度。对于填充系数较高的生产场景,摩擦生热的问题会更加明显,温控系统的散热能力需要相应提升,避免因为热量累积导致转子间隙持续变化,影响混炼批次的稳定性。
如果企业有陶瓷粉末混炼设备的配置升级或新设备选型需求,可结合自身的配方体系、产能要求和生产工况,逐项评估设备的适配性。如果{fenzhan}本地企业需要针对性的设备配置建议,可与专业的橡塑设备生产企业沟通,利拿实业可提供全流程非标定制化的混炼成型解决方案,适配不同的粉末混炼需求。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
