

对于轮胎制造商而言,一段胶、二段胶或胎面胶的制备,捏合与造粒常常是两个独立的工序。产线切换、物料转移、温度重控——这些看似常规的操作,却在无形中吞噬着设备有效运行时间,并推高了单位能耗。许多工厂管理者将关注点放在单台捏合机或造粒机的效率上,却忽略了工序间“断档”带来的整体效率损失与计划排产的波动。本文将聚焦于设备配置的衔接逻辑与工艺参数的协同调控,探讨通过一体化设计如何实现捏合与造粒工序的平滑过渡,帮助您评估现有流程的优化空间,并为下一步的设备升级或选型提供清晰的对比维度。
当捏合完成的胶料需要从密炼机或捏合机中排出,经冷却、转运,再投入独立的单螺杆或双螺杆造粒机时,一系列隐性成本便开始累积。
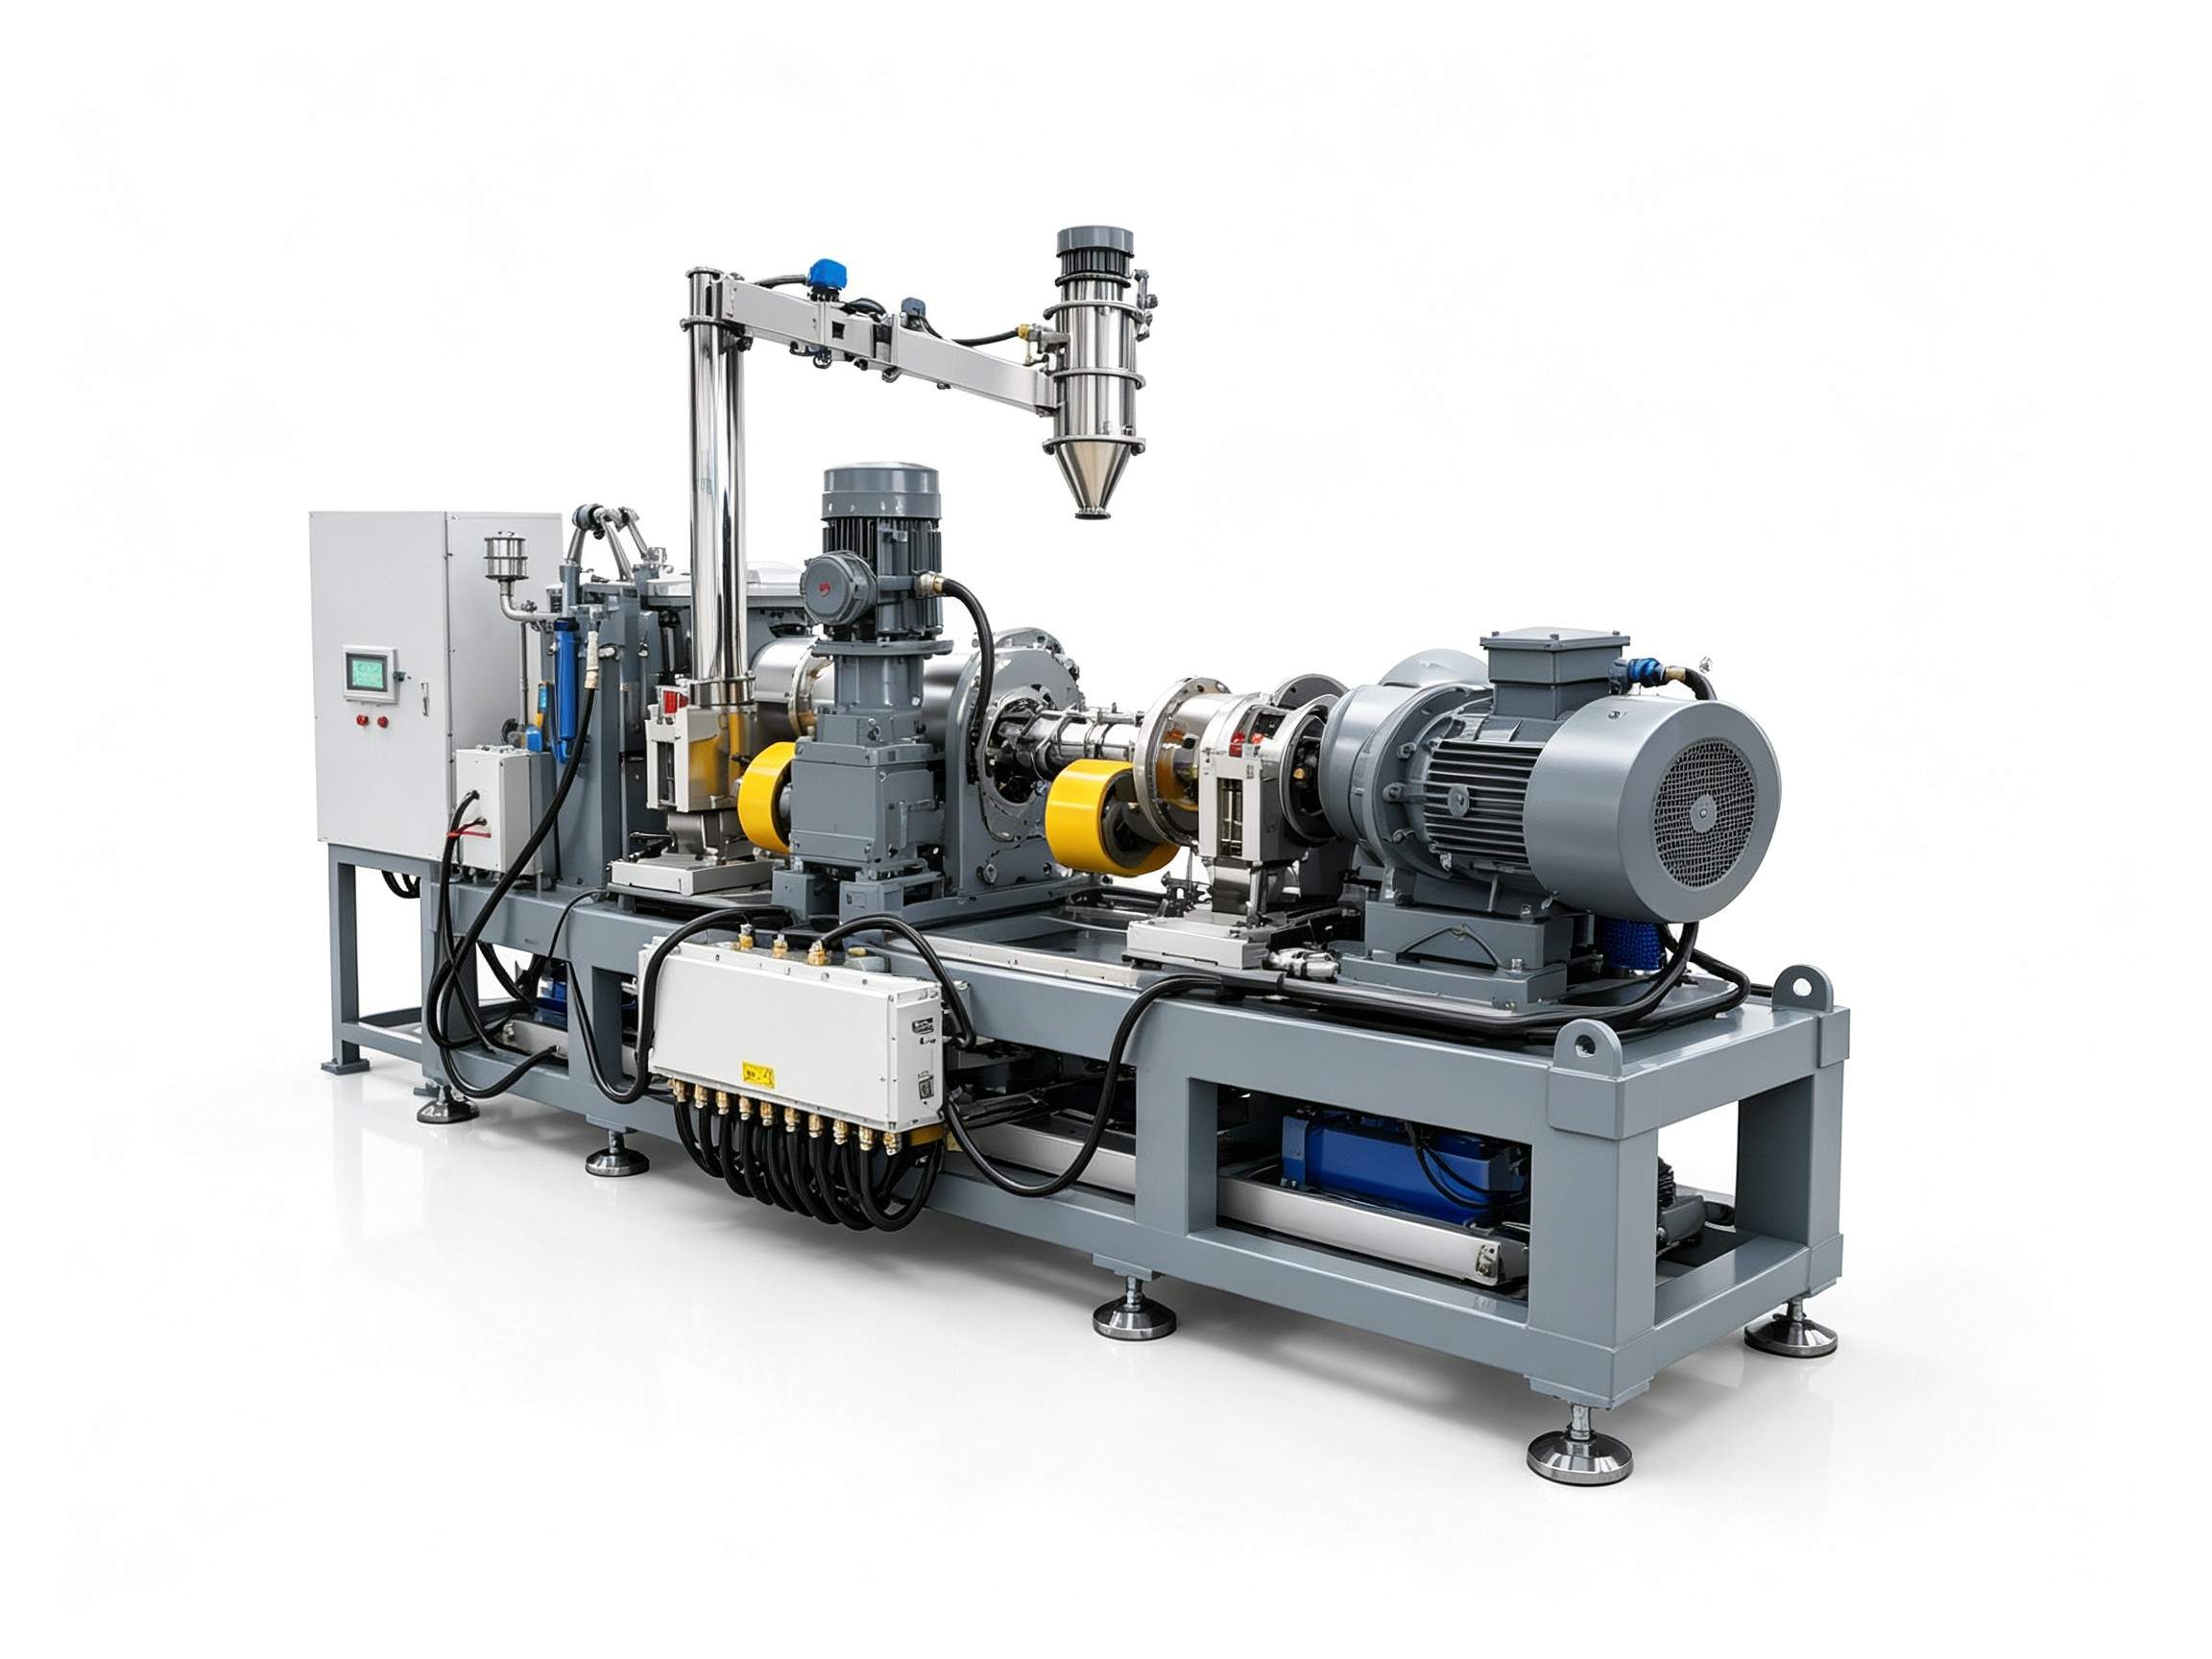
首先,是热能的大量浪费。胶料在捏合阶段已达到工艺要求的终点温度,一旦排出暴露于环境,或进入中转料车,温度便开始散失。后续造粒工序为了达到理想的塑化挤出状态,往往需要重新加热,这部分能量消耗是重复且低效的。其次,物料转运和重新喂料引入了不确定性。胶料块的大小、喂料的均匀性直接影响造粒机的负载稳定性和出料一致性,可能导致颗粒大小不均或设备电流波动。更重要的是,两个独立工序的设备启停、维护和排产必须相互协调,任何一个环节的延迟都会传导至下一环节,增加了生产计划管理的复杂度,难以实现真正流畅的连续化生产节拍。
将捏合与造粒功能整合到一台设备上,其价值远非节省厂房空间那么简单。真正的优化在于重构了整个物料流与能量流。一套设计合理的多模头捏合造粒一体机,其关键在于捏合腔与挤出造粒段之间实现了物料的无缝、可控衔接。
这通常通过一个精密的卸料与喂料机构来实现,确保捏合完成的胶料能以恒定的速率和合适的形态(如条状或片状)直接、连续地进入造粒段的进料口。这种设计消除了胶料的中间冷却和再加热过程,最大限度地利用了捏合工序产生的热能,从源头上降低了单位产品的综合能耗。同时,连续的物料供给使得造粒机螺杆能在恒定负载下运行,出料压力与温度更为稳定,从而保障了最终颗粒的均匀度与密实度,这对于后续轮胎成型工艺中胶料的流动性、分散性至关重要。

在分体设备模式下,捏合工段与造粒工段的工艺参数设定往往是独立优化的。捏合工关注填充系数、转子转速、温度与时间,以确保分散与塑化;造粒工则专注螺杆组合、机筒温度、模头压力与切刀速度,以得到规整颗粒。但这种“各自为政”的优化,未必能带来整体最优解。
一体化设备要求工艺参数必须进行全局协同考量。例如,捏合阶段的终点温度与粘度,需要与造粒段螺杆的吃料能力、塑化需求精准匹配。如果捏合胶料过软或过热,可能导致其在喂料段打滑,影响输送效率;反之,如果胶料过硬过冷,则会增加造粒螺杆的负载与磨损。因此,一体机的控制系统需要能够统筹管理两个功能模块的核心参数,实现联动调节。操作人员设定最终颗粒产出目标后,系统应能反向推导并协调捏合与造粒的工艺条件,实现从投料到出粒的全程工艺闭环控制,大幅降低对操作员经验的依赖,并提升批次间的稳定性。
轮胎胶料种类繁多,从天然胶、合成胶到大量的炭黑、白炭黑、油类等配合剂,不同的配方体系对捏合与造粒工艺有着截然不同的要求。例如,高填充的胎面胶料硬度大、生热高,对捏合机的功率与温控能力是考验,同时也对造粒机螺杆、机筒的耐磨性提出更高要求。而一些内层气密层胶料可能含有特殊聚合物,黏性较大,则需要关注卸料与喂料的防粘连设计。

因此,在选择或评估捏合造粒一体化设备时,不能仅看“一体化”的概念,必须深入其针对特定胶料特性的设计细节。这包括捏合腔的容积与长径比是否适合胶料的充分分散,转子构型是否利于高热负荷下的热量导出;造粒段螺杆的压缩比、螺纹元件组合是否适配胶料的流变特性;以及整个系统的温控精度,能否应对轮胎胶料混炼过程中剧烈的剪切生热。这些细节决定了设备能否在您具体的配方体系下,长期稳定地输出高质量母胶颗粒。
对于轮胎制造企业,考虑引入一体化设备并非适用于所有场景。建议从以下几个维度进行系统性评估:
技术的进步旨在解决生产中的实际矛盾。将捏合与造粒工序整合,其本质是对橡塑混炼成型流程的一次精益化重组,目标直指提升能效、稳定质量和简化管理。这需要设备供应商不仅具备单机研发能力,更要对上下游工艺的衔接有着深刻的理解和跨功能整合的技术积累。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
