
在电线电缆料的连续生产中,门尼粘度是决定产品绝缘性能与加工流畅度的核心指标。许多工厂发现,即便配方严格一致,出自不同批次或不同小型炼胶机的胶料,其门尼粘度仍会出现超出工艺范围的波动。这往往导致后续挤出工序的加工困难、电缆表面不光滑,甚至影响最终的电气性能。常规排查会聚焦于原材料批次和称量精度,却容易忽略设备本身的参数配置是否真正适配线缆料的工艺特性。将性能波动简单归咎于“设备小”,可能掩盖了选型时对转子构型、温控精度及填充系数等核心参数的考量不足。本文将从这三个直接影响混炼效果的维度展开分析,帮助电缆料生产企业理清设备参数与工艺结果之间的逻辑链条,为优化生产稳定性或进行设备选型提供具体的判断依据。
小型炼胶机的核心混炼功能由转子完成,其构型直接决定了剪切、揉搓、挤压等动作的分配比例。对于电缆料,尤其是添加了大量无机填料(如陶土、碳酸钙)或阻燃剂的配方,填料的均匀分散是保证介电性能和机械强度的前提。
常见的两棱转子与四棱转子在功能倾向上有明显区别。两棱转子通常具有更强的轴向推送和折叠能力,利于大体积物料的宏观混合与温度均化,但对于需要强剪切力来打破填料团聚体的应用,其分散强度可能不足。四棱转子则通过增加棱数,在单位容积内创造了更多的剪切区域和分流点,对炭黑、精细填料的分散能力更强,但相应的,其生热也更快,对冷却系统的要求更高。
在电线电缆料生产中,如果主要矛盾是确保炭黑或精细无机填料的充分分散以避免导电点或弱点,那么具备更强剪切功能的转子构型是更合适的选择。反之,如果配方中高分子基体粘度差异大,或需要频繁切换颜色,则强调分布混合能力的转子可能更有助于快速均质。选择时,不能仅比较“几棱”,而应关注转子棱的螺旋角度、棱顶与室壁的间隙设计,这些细节共同定义了其最终的混炼特性。
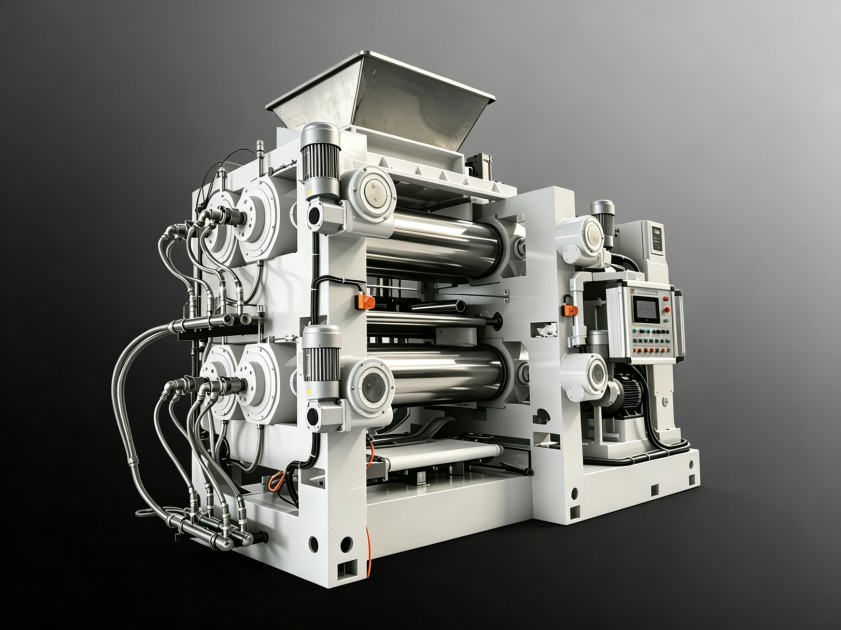
橡胶或电缆料用热塑性弹性体的混炼是一个强烈的机械生热过程。小型炼胶机由于单位质量胶料对应的冷却表面积相对较大,理论上具有更好的控温优势,但这一优势需要通过精准的温控系统来实现。
胶料温度波动会直接影响门尼粘度。温度偏高,分子链运动加剧,测得的门尼粘度值会偏低,但这可能掩盖了填料分散不均的问题;温度偏低,则粘度升高,可能误判为分散过度或塑化不足。更重要的是,对于含有硫化体系或需要控制预交联的胶料,局部温度失控会显著缩短焦烧时间,为后续工序埋下隐患。
一套可靠的小型炼胶机温控系统,应至少包含两个层面的考量:一是介质(通常是水)循环的稳定性与响应速度,要求换热效率高,能及时带走转子与密炼室壁产生的热量;二是测温点的布置与代表性,单点测温往往无法反映胶料整体温度,尤其是在转子附近的高剪切区域。优秀的温控设计会考虑多点监测与分区冷却的可能性,确保在整个混炼周期内,胶料实际温度被控制在设定值的狭窄波动范围内。对于追求批次间高度一致性的电缆料生产,温控精度不应只是一个范围值,而应作为一个关键的性能承诺点来审视。
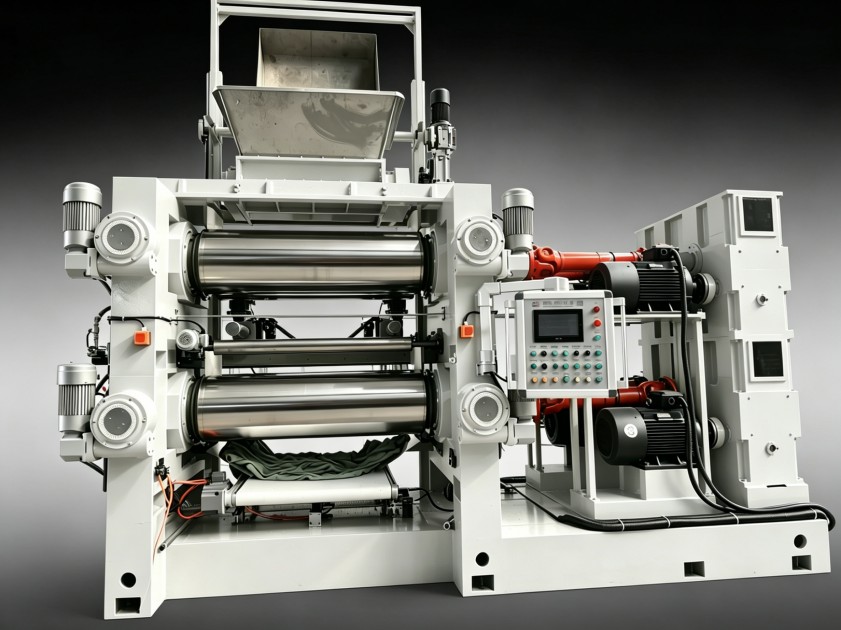
填充系数是指一次投料体积与密炼室理论容积的比值。这是一个极易被忽视,却对混炼效果和能耗有决定性影响的参数。在小型炼胶机的使用中,为了追求单批产量,往往存在过量填充的倾向。
过高的填充系数会导致密炼室内物料过于拥挤,转子旋转阻力急剧增大,电机负荷上升。此时,胶料无法在密炼室内形成有效的循环流动和折叠,部分物料可能始终停留在“死区”,未能参与有效的剪切与混合。其直接后果是混炼不均匀,表现为同一批次胶料不同部位的门尼粘度或硫化特性存在差异。
反之,填充不足则意味着胶料体积无法建立起足够的压力,胶料在转子间打滑,剪切作用减弱,同样影响分散效率,并造成能源浪费。合理的填充系数需要与转子的构型、转速以及胶料本身的粘度特性进行匹配。对于高粘度的电缆护套料,可能需要稍低的填充系数以保证流动空间;而对于流动性较好的绝缘料,则可适当提高。确定最佳填充系数不是一个理论计算问题,而需要通过针对特定配方的工艺试验来摸索,它直接关联着混炼周期、能耗和最终质量的平衡点。
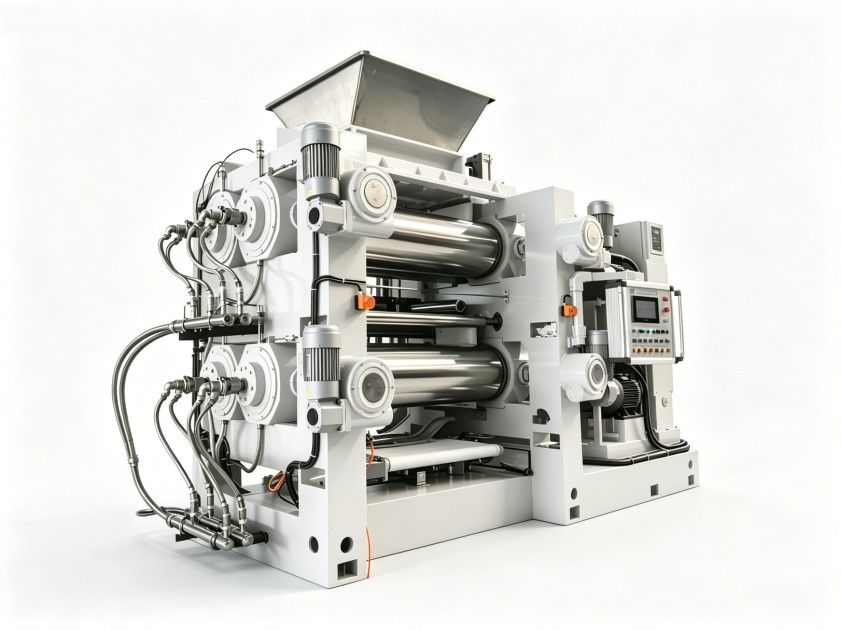
孤立地看待转子、温控或填充系数,都无法彻底解决电缆料生产的稳定性问题。这三者,连同混炼时间、上顶栓压力、加料顺序等工艺参数,构成了一个相互影响的系统。例如,选择了高剪切转子,就必须配套更强效的冷却系统来控温;而填充系数的调整,又会改变密炼室内的压力与生热速率,反过来对温控提出挑战。
因此,在评估或选购用于电缆料研发、小批量生产或配色用的“小型炼胶机”时,应将设备视为一个工艺平台,而非孤立的加工单元。理想的流程是,首先明确自身主流配方体系的特性(如填料种类与含量、对剪切敏感度、理想混炼温度窗口),然后以此为导向,去匹配能够提供相应参数组合的设备。这意味着,设备供应商不仅需要提供硬件,更应具备理解下游工艺并能提供参数调试支持的技术能力。一套参数预设合理、各子系统协调匹配的设备,是实现电缆料门尼粘度长期稳定的物理基础。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
 18046916153